Kategória: Anyagminőség-ismertető

Az egyes köracél-alapminőségeket (S355J2, E335, C45E, 42CrMo4, 42CrMo4+QT, 16MnCr5) bemutató cikkek

  • 16MnCr5 betétedzhető acél: jelölés, összetétel, azonosítószám (1.7131)

    Főoldal / Szakcikkek / 16MnCr5 jelölés és összetétel

    ANYAGMINŐSÉG-ISMERTETŐ – 16MnCr5 1/4

    16MnCr5 betétedzhető acél: jelölés, összetétel, azonosítószám (1.7131)

    A koracel.eu szakcikk-sorozatának tizenkilencedik cikke a betétedzhető 16MnCr5 blokk nyitánya: megmutatja, hogyan kell olvasni a jelölést, mi az előírt összetétel, és milyen azonosítókkal találkozhat a rendelésnél.

    Az előző blokk a 42CrMo4 nemesíthető acélt és annak gyárilag nemesített (+QT) változatát mutatta be. Ezzel a cikkel új téma kezdődik: a betétedzhető acélok világa, azon belül a 16MnCr5, amely a hazai gépgyártásban és javítóműhelyekben az egyik leggyakrabban használt betétedző minőség. Az első részben a jelölését, a kémiai összetételét és a szabványos azonosítóit nézzük át, vagyis azt, hogyan lehet egy rendelésen vagy anyagbizonylaton pontosan beazonosítani.

    Mi a 16MnCr5, és mire való?

    A 16MnCr5 (anyagszáma 1.7131) enyhén ötvözött, kis széntartalmú betétedzhető acél. A „betétedzhető” azt jelenti, hogy a belőle készült alkatrész felületi rétegét szénben gazdagítják (cementálják), majd megedzik: így kemény, kopásálló héj jön létre, miközben a mag viszonylag szívós marad. A kis széntartalom miatt a mag edzés után sem lesz ridegen kemény, a felület viszont a cementálás után már edzhető. Tipikus felhasználása a fogaskerekek, tengelyek, csapszegek, bütykös tárcsák és minden olyan alkatrész, amelynek a felülete súrlódásnak és kifáradásnak van kitéve, a belseje pedig lökésszerű terhelést is el kell viseljen.

    Mit tesznek az ötvözők?

    A mangán és a króm együtt teszi lehetővé, hogy a viszonylag kis szénnel dolgozó acél a mag felé is átedződjön, vagyis mélyebben edzhető legyen, mint az ötvözetlen betétedző acélok (például a C15E). A mangán emellett a kénnel mangán-szulfidot képezve csökkenti a kén káros hatását, a króm pedig növeli a kéreg kopásállóságát és az edzés utáni keménységet. A kis, 0,14–0,19 %-os széntartalom azt szolgálja, hogy a mag szívós maradjon: a kéreg széntartalmát később a cementálás emeli a kívánt 0,7–0,9 % körüli értékre.

    Hogyan olvassuk a jelölést?

    A 16MnCr5 az EN 10027-1 szabvány szerinti, az összetételre utaló jelölés. Az ötvözött acélok (ha egyik ötvöző sem haladja meg az 5 %-ot) jelében először az előírt átlagos széntartalom százszorosa áll, ezt követik az ötvözők vegyjelei csökkenő tartalmuk szerinti sorrendben, végül az ötvözők tartalmát megadó számok. Esetünkben a 16 tehát 0,16 % átlagos széntartalmat jelent (az előírt tartomány 0,14–0,19 %). Az Mn és a Cr a mangánt és a krómot jelöli, a mangán áll elöl, mert abból van több.

    A záró szám, az 5, az első ötvöző tartalmából származik. A mangán, a króm, a nikkel, a szilícium, a kobalt és a volfrám esetében a szabvány 4-es szorzótényezőt ír elő: az átlagos mangántartalom (kb. 1,15 %) négyszerese 4,6, ami egészre kerekítve 5. A számmal tehát nem a szén vagy a króm, hanem a mangántartalom nagyságrendjét lehet visszafejteni.
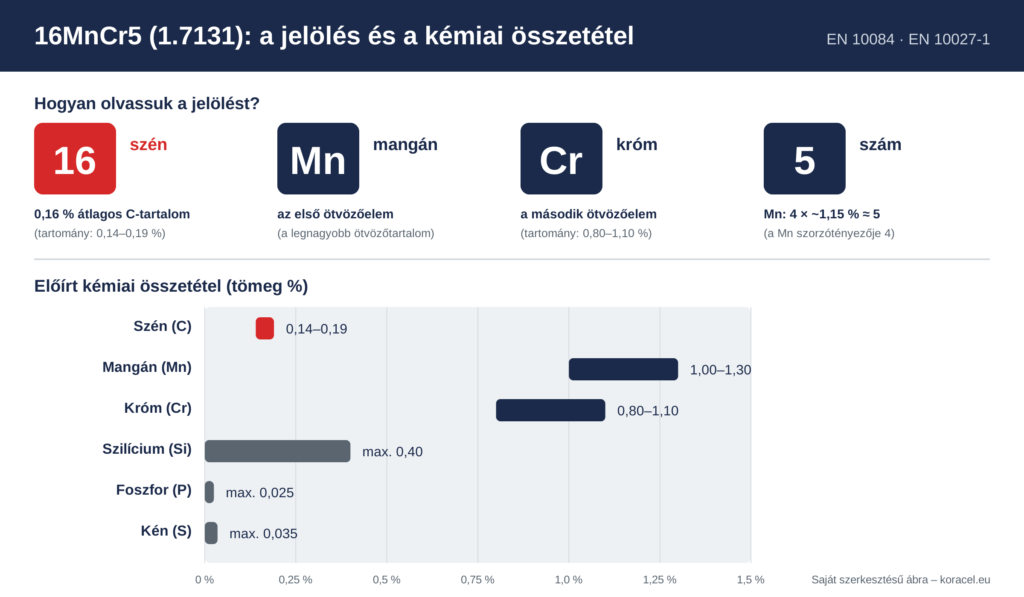
    A 16MnCr5 jelölésének felbontása és az előírt kémiai összetétel sávdiagramja

    Saját szerkesztésű ábra.

    Kémiai összetétel az EN 10084 szerint

    A betétedzhető acélok összetételét az EN 10084 szabvány rögzíti. A 16MnCr5 előírt határértékeit az alábbi táblázat foglalja össze, mellette a két közeli rokon minőség, a 20MnCr5 és a 18CrMo4 értékeivel, amelyek a gyakorlatban gyakran szóba kerülnek helyettesítőként. A számok tömegszázalékban értendők.

    Elem16MnCr520MnCr518CrMo4
    Szén (C)0,14–0,190,17–0,220,15–0,21
    Mangán (Mn)1,00–1,301,10–1,400,60–0,90
    Króm (Cr)0,80–1,101,00–1,300,90–1,20
    Molibdén (Mo)––0,15–0,25
    Szilícium (Si)max. 0,40max. 0,40max. 0,40
    Anyagszám (W.Nr.)1.71311.71471.7243

    A táblázatból látszik, hogy a 20MnCr5 valamivel több szenet és ötvözőt tartalmaz, ezért edzés után magasabb magkeménységet és szilárdságot ad, nagyobb keresztmetszetben is jól átedződik. A 18CrMo4 molibdénje a megeresztésnek való ellenállást és a mag szilárdságát javítja. A 16MnCr5 a három közül a leggyakrabban használt középút: jó átedzhetőség, megbízható szívósság és kedvező ár.

    A foszfor a jelenleg érvényes, 2008-as kiadás szerint legfeljebb 0,025 %, a kén legfeljebb 0,035 % lehet. Régebbi katalógusokban a foszforra még 0,035 %-os felső határ szerepel, ezért a bizonylatnál mindig érdemes ellenőrizni, melyik szabványkiadásra hivatkozik a szállító.

    Azonosítók és régi jelölések

    A 16MnCr5 a nemzetközi gyakorlatban a 16MnCr5 (DIN/EN) és az 1.7131 (anyagszám) néven fut. A korábbi magyar szabványos jelölése BC 3, az orosz GOST rendszerben a 18ХГ minőség áll hozzá a legközelebb, de ez utóbbi csak tájékoztató jellegű megfeleltetés, a végleges anyagminőség-igazolást mindig a termékhez mellékelt minőségi bizonyítvány adja. Ha egy régi rajzon BC 3 jelölést találunk, az a mai rendelésnél 16MnCr5-nek felel meg.

    Kénezett változat: 16MnCrS5

    Az összetétel azonos, de a kéntartalom szándékosan magasabb (0,020–0,040 %), ez a 16MnCrS5 (1.7139). A megnövelt kén jobb forgácsolhatóságot ad, mert a kénvegyületek törik a forgácsot, az ára viszont a keresztirányú szívósság és a kifáradási tulajdonságok csekély romlása. Ha az alkatrészt nagy sorozatban, automata gépen munkálják meg, a kénezett változat gazdaságosabb lehet, ha viszont a dinamikus terhelés a döntő, a hagyományos 16MnCr5 a biztonságosabb választás.

    Mire figyeljünk rendeléskor?

    Három dolgot érdemes előre tisztázni. Az első a szállítási állapot: a melegen hengerelt rúd a megmunkálás előtt általában lágyított vagy más módon forgácsolhatóvá tett állapotban érkezik, a lágyított keménység jellemzően legfeljebb 207 HB. A második az edzhetőségi sáv: ha az alkatrész mérete vagy a terhelése miatt szűkebb Jominy-tartomány kell, azt külön, a +H jelöléssel kell előírni, erről a sorozat harmadik cikke szól részletesen. A harmadik a szemcseméret: a betétedzéshez finomszemcsés szerkezet kell (jellemzően 5-ös vagy annál finomabb ausztenitszemcse-méret), mert a durva szemcse a cementálás után hajlamosít a vetemedésre és a repedésre.

    Összefoglalás

    A 16MnCr5 (1.7131) a jelölése szerint 0,16 % szenet és körülbelül 1,15 % mangánt tartalmazó, krómmal ötvözött betétedzhető acél, melynek összetételét az EN 10084 rögzíti. Régi magyar neve BC 3, kénezett rokona a 16MnCrS5. A sorozat következő cikke a legfontosabb kérdést tárgyalja: mi történik az acéllal a betétedzés során, és hogyan lesz a puha, kis széntartalmú rúdból kemény felületű, szívós magú alkatrész.

    A sorozatról

    Ez a tizenkilencedik cikk a koracel.eu 30 részes szakcikk-sorozatából, a 16MnCr5 blokk első cikke.

    Kapcsolódó anyagminőség

    Nézze meg a 16MnCr5 teljes anyagminőség-oldalát a méret- és ártáblázattal:
  • 42CrMo4+QT keménysége és megmunkálhatósága nemesített állapotban

    Főoldal / Szakcikkek / +QT keménység és megmunkálhatóság

    ANYAGMINŐSÉG-ISMERTETŐ – 42CrMo4+QT 2/2

    42CrMo4+QT keménysége és megmunkálhatósága nemesített állapotban

    A koracel.eu szakcikk-sorozatának tizennyolcadik, egyben a 42CrMo4+QT blokkot és a teljes 42CrMo4-témakört lezáró cikke a gyárilag nemesített állapot keménységét és megmunkálási, hegesztési következményeit mutatja be.

    Az előző cikk azt mutatta be, mit jelent a „+QT” szállítási állapot, és mikor érdemes nyers helyett gyárilag nemesített 42CrMo4-et rendelni. Ez a cikk, a 42CrMo4+QT blokk és egyben a teljes 42CrMo4-témakör záró része, a +QT állapot két legfontosabb gyakorlati következményét járja körül: milyen keménységgel érkezik az anyag, és ez hogyan hat a megmunkálására.

    Milyen keménységgel érkezik a +QT állapotú anyag?

    A koracel.eu kínálatában szereplő 42CrMo4+QT jellemzően 28-32 HRC körüli keménységgel érkezik, ami nagyjából 300-350 HB tartománynak felel meg – ez a nemesítési (edzés + megeresztés) folyamat közvetlen eredménye, és a katalógusban megadott szakítószilárdsághoz (900-1100 N/mm²) és folyáshatárhoz (legalább 650-750 N/mm²) tartozik. Összehasonlításképp: egy lágyított vagy hengerelt, „nyers” állapotú 42CrMo4 keménysége jellemzően 180-230 HB körül mozog – vagyis a +QT állapot már a beérkezéskor másfél-kétszer keményebb anyagot jelent, mint a hőkezeletlen rúd.

    Mit jelent ez a megmunkálás során?

    A magasabb keménység nem teszi lehetetlenné a forgácsolást, de érezhetően megváltoztatja a megmunkálási paramétereket. A +QT állapotú 42CrMo4-hez érdemes keményfém lapkás szerszámot használni gyorsacél helyett, a vágósebességet és az előtolást pedig a lágyított állapothoz képest visszafogottabban kell megválasztani – enélkül a szerszám élettartama drasztikusan lecsökken, és a felületi minőség is romlik. Ez az az ár, amit a kihagyott nemesítési lépésért cserébe az alkatrész gyártása során meg kell fizetni: a +QT állapot a hőkezelési munkafolyamatot takarítja meg, de a megmunkálást valamelyest nehezebbé teszi.

    Hegesztés: miért csak körültekintéssel?

    A +QT állapotú 42CrMo4 hegesztése kifejezett körültekintést igényel: a viszonylag magas széntartalom (0,38-0,45%) és az ötvözőtartalom (króm, molibdén) miatt a hegesztési varrat és a hőhatásövezet gyorsan lehűlve rideg, repedésre hajlamos szövetszerkezetet képezhet. Emiatt hegesztés előtt 200-300°C-os előmelegítés ajlánlott, a hegesztés után pedig gyakran szükséges egy utólagos hőkezelés (feszsültségmentesítő izzítás) is, hogy a hÑhatásövezetben kialakuló feszsültségek oldódjanak. Ez lényegesen több odafigyelést igényel, mint egy lágyított, hőkezeletlen szénacél hegesztése – ha a tervezett alkatrészt hegeszteni kell, ezt érdemes már a szállítási állapot kiválasztásakor mérlegelni.

    Mikor válasszuk a +QT állapotot – összegezve a teljes 42CrMo4-témakört?

    A +QT állapot ott az ésszerű választás, ahol az alkatrész geometriája viszonylag egyszerű, a megmunkálási igény mérsékelt, és a cél az, hogy a nemesítés gyártóműi lépését kihagyva rövidüljön az átfutási idő. Ahol a geometria bonyolultabb, a megmunkálási igény nagyobb, vagy a hegesztés elkerülhetetlen, ott inkább a nyers, utólag nemesítendő 42CrMo4 a jobb választás. Ezzel a cikkel lezárul a 42CrMo4-témakör mind a négy korábbi cikke (jelölés, edzhetőség, mechanikai tulajdonságok, alkalmazási területek), mind a +QT szállítási állapotot bemutató két cikk: együtt átfogó képet adnak arról, hogyan válasszunk az ötvözött nemesacél különböző állapotai között egy konkrét alkatrészhez.

    Összefoglalás

    A 42CrMo4+QT állapot 28-32 HRC (kb. 300-350 HB) keménységgel érkezik, ami a lágyított állapothoz képest komolyabb, keményfém szerszámot és visszafogottabb megmunkálási paramétereket igényel, hegesztése pedig csak előmelegítéssel és körültekintéssel ajánlott. Cserébe az alkatrész gyártási láncából kimarad egy teljes hőkezelési lépés. A sorozat következő blokkja a betétedzhető 16MnCr5 minőséget mutatja be, amely a 42CrMo4-től eltérő logikával – kemény felület, szívós mag – old meg hasonló, nagy igénybevételű feladatokat.

    A sorozatról

    Ez a tizennyolcadik cikk a koracel.eu 30 részes szakcikk-sorozatából, a 42CrMo4+QT blokk és a teljes 42CrMo4-témakör záró cikke.

    Kapcsolódó anyagminőség

    Nézze meg a 42CrMo4+QT teljes anyagminőség-oldalát a méret- és ártáblázattal:
  • Mit jelent a +QT jelölés? Gyárilag nemesített 42CrMo4 szállítás

    Főoldal / Szakcikkek / +QT jelölés

    ANYAGMINŐSÉG-ISMERTETŐ – 42CrMo4+QT 1/2

    Mit jelent a +QT jelölés? Gyárilag nemesített 42CrMo4 szállítás

    A koracel.eu szakcikk-sorozatának tizenhetedik cikke a 42CrMo4+QT blokkot nyitja: azt mutatja be, mit jelent pontosan a gyárilag nemesített szállítási állapot, és mikor érdemes ezt választani a nyers 42CrMo4 helyett.

    A sorozat előző négy cikke a 42CrMo4 ötvözött nemesacélt mutatta be: jelölését, edzhetőségét, nemesített állapotának mechanikai tulajdonságait és tipikus alkalmazási területeit. Mindegyik cikk abból indult ki, hogy a nemesítés – az edzés és megeresztés – valahol a gyártási láncban megtörténik. Ez a cikk azt a kérdést járja körül, hogy ez a hőkezelés hol történjen: a vevőnél, vagy már a kohászati üzemben, a szállítás előtt. Ez utóbbi a „+QT” jelölésű szállítási állapot, amellyel a koracel.eu is kínálja a 42CrMo4-et.

    A szállítási állapot jelölése az EN 10083 szabványban

    Az acélok EN szabvány szerinti jelölése nemcsak az ötvözési anyagszámra (pl. 1.7225) és a névleges összetételre (42CrMo4) utal, hanem egy kiegészítő jellel a szállítási, azaz kezelési állapotra is. A leggyakoribb ilyen jelek: +AR (hengerelt, külön hőkezelési követelmény nélkül), +A (lágyított), +N (normalizált vagy normalizálva alakított), +Q (edzett), +T (megeresztett) és +QT (nemesített, azaz edzett és megeresztett). Ugyanaz a 42CrMo4 alapanyag tehát többféle állapotban is megrendelhető – a jelölés végén álló kiegészítés mondja meg, hogy milyen mechanikai állapotban érkezik a rúdanyag a vevőhöz.

    Mit jelent pontosan a „+QT” jelölés?

    A „+QT” (Quenched and Tempered) azt jelenti, hogy a rudat már a gyártóműben edzik és megeresztik, így a vevőhöz a végleges – vagy ahhoz nagyon közeli – mechanikai tulajdonságokkal, kész szilárdsági állapotban érkezik. Ez alapvetően eltér attól, amikor valaki „nyers”, hőkezeletlen vagy csak lágyított/hengerelt állapotú 42CrMo4-et rendel, és a nemesítést saját maga, vagy egy erre szakosodott alvállalkozó végzi el a megmunkálás után. A +QT állapotú anyagnál ez a lépés már nem szükséges: az alapanyag azonnal rendelkezik a katalógusban megadott szakítószilárdsággal, folyáshatárral és keménységgel.

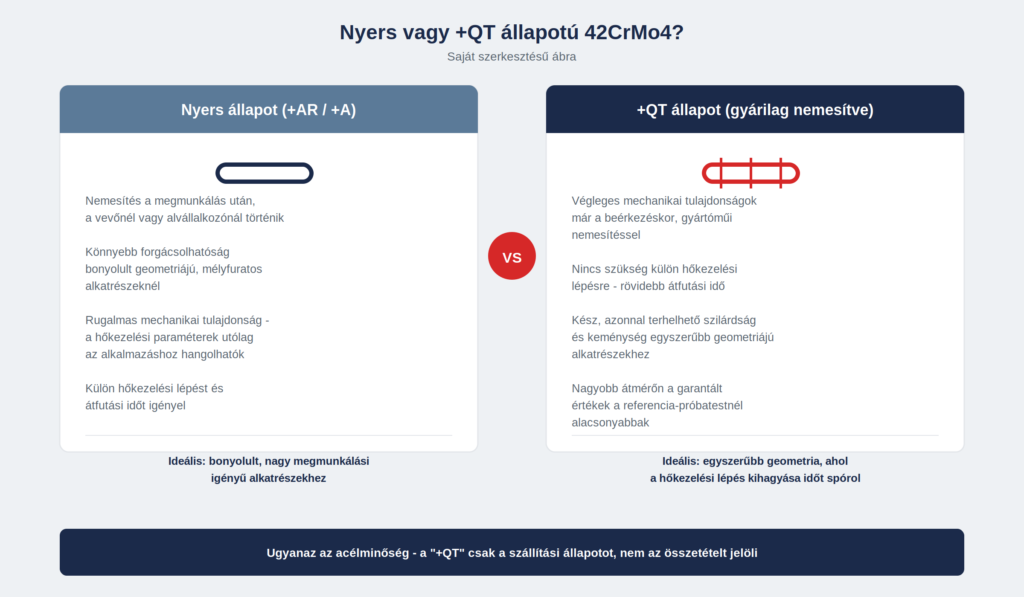
    42CrMo4+QT nyers es nemesitett allapot osszehasonlitasa: hokezeles helye, megmunkalhatosag, keszsegi szilardsag, garantalt ertekek atmero szerint

    Saját szerkesztésű ábra.

    Nyers vagy +QT: mikor melyiket érdemes rendelni?

    A választás gyakorlati kérdés, nem minőségi rangsor. A nyers (lágyított vagy hengerelt állapotú) 42CrMo4 mellett szól, ha az alkatrészt bonyolult geometriával, mély furatokkal vagy szűk tűréssel kell megmunkálni, és a nemesítést csak ez után, a végleges forma kialakítása után érdemes elvégezni – így elkerülhető, hogy a kemény, nemesített anyagot kelljen erőteljesen forgácsolni, ami gyorsabb szerszámkopással és hosszabb megmunkálási idővel jár. A +QT állapot viszont akkor előnyös, ha az alkatrész geometriája egyszerűbb, a megmunkálási igény mérsékelt, és a cél az, hogy ne kelljen külön nemesítő lépést beiktatni a gyártási láncba – ez időt, logisztikát és egy teljes hőkezelési munkafolyamatot takarít meg, különösen kisebb tételeknél, ahol egy külső nemesítő üzem bevonása aránytalanul megdrágítaná a megrendelést.

    Miért alacsonyabbak a garantált értékek nagyobb átmérőn?

    Egy fontos árnyalat: a nemesített 42CrMo4 katalógusban szereplő magas szilárdsági értékek (1100-1300 N/mm² szakítószilárdság, legalább 900 N/mm² folyáshatár) egy kis, 16 mm-es referencia-próbatesten mért adatok. A koracel.eu +QT kínálatában szereplő, Ø30-330 mm közötti valós rúdátmérőkön ennél valamivel szerényebb, de továbbra is garantált értékek érvényesek (jellemzően 900-1100 N/mm² szakítószilárdság, legalább 650-750 N/mm² folyáshatár). Ennek oka pontosan az, amit a sorozat edzhetőségről szóló cikke már bemutatott: minél nagyobb a keresztmetszet, annál nehezebb a mag közepéig egyenletes, teljes mértékű martenzites szövetszerkezetet elérni edzéskor – ezért a nagyobb átmérőjű rudaknál a szabvány és a gyártók is óvatosabb, alacsonyabb garantált minimumokat adnak meg, még akkor is, ha az adott acélminőség edzhetősége egyébként kifejezetten jó.

    Összefoglalás

    A „+QT” jelölés nem egy másik acélminőséget takar, hanem ugyanannak a 42CrMo4-nek egy szállítási állapotát: a gyártóműben már elvégzett edzést és megeresztést, amellyel az anyag azonnal a végleges mechanikai tulajdonságaival érkezik. A választás a nyers és a +QT állapot között gyakorlati kérdés – a megmunkálás sorrendjétől és a gyártási lánc kialakításától függ, nem attól, hogy melyik a „jobb” acél. A sorozat következő cikke a +QT állapot keménységét és megmunkálhatóságát mutatja be részletesebben, gyakorlati szempontból.

    A sorozatról

    Ez a tizenhetedik cikk a koracel.eu 30 részes szakcikk-sorozatából, a 42CrMo4+QT gyárilag nemesített szállítási állapotot bemutató kétrészes blokk első cikke.

    Kapcsolódó anyagminőség

    Nézze meg a 42CrMo4+QT teljes anyagminőség-oldalát a méret- és ártáblázattal:
  • Hol alkalmazzák a 42CrMo4 acélt? Gépipari és járműipari példák

    Főoldal / Szakcikkek / 42CrMo4: alkalmazási területek

    ANYAGMINŐSÉG-ISMERTETŐ – 42CrMo4 4/4

    Hol alkalmazzák a 42CrMo4 acélt? Gépipari és járműipari példák

    A koracel.eu szakcikk-sorozatának tizenhatodik, egyben a 42CrMo4-blokkot lezáró cikke azt mutatja be konkrét példákkal, hol találkozunk ezzel az ötvözött nemesacéllal a gép- és járműiparban.

    Az előző három cikkben megismertük a 42CrMo4 jelölését, edzhetőségét és nemesített állapotának mechanikai tulajdonságait – ez a sorozat 16., egyben a 42CrMo4-blokkot lezáró cikke azt mutatja be, hogy a gyakorlatban hol találkozunk ezzel az ötvözött nemesacéllal.

    Főtengelyek, hajtókarok és tengelyek a gépjárműiparban

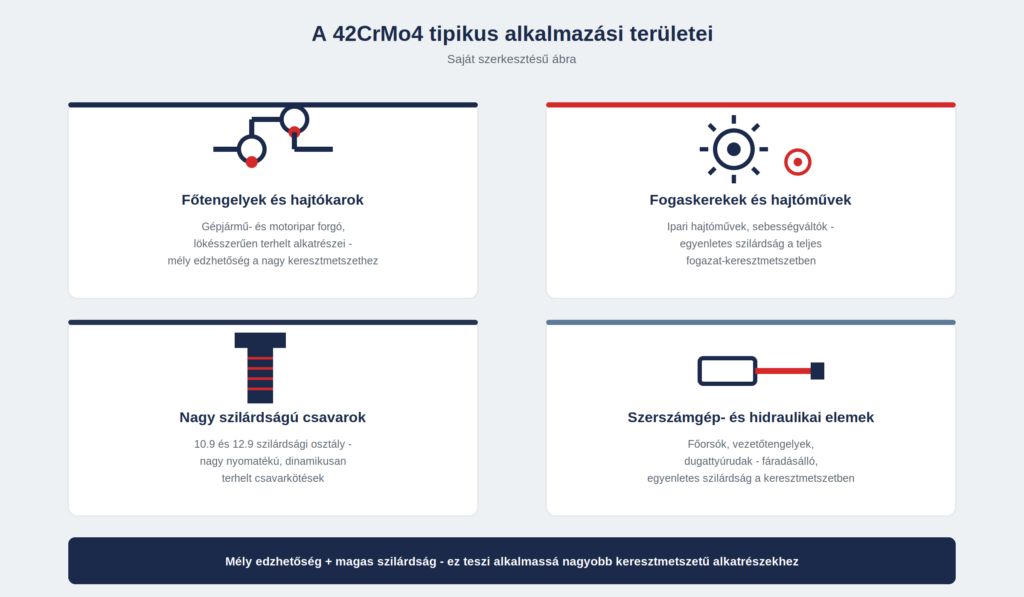
    A 42CrMo4 klasszikus felhasználási területe a gépjármű- és motoripar nagy igénybevételű, forgó vagy lengő mozgást végző alkatrészei: főtengelyek, hajtókarok, féltengelyek és kardántengelyek. Ezeknél az alkatrészeknél egyszerre van szükség magas szakítószilárdságra és folyáshatárra (a váltakozó, lökésszerű terhelések miatt), valamint jó szívósságra – pontosan arra a kombinációra, amit a 42CrMo4 nemesített állapotban nyújt. A mélyebb edzhetőség itt kulcsfontosságú: egy főtengely keresztmetszete jelentősen nagyobb, mint egy Jominy-próbatest, és csak megfelelő edzhetőségű acélnál garantálható, hogy a mag is kellően szilárd marad, nem csak a felület.

    Fogaskerekek és hajtómű-alkatrészek

    Nagyobb terhelésű ipari hajtóművekben és járműipari sebességváltókban a 42CrMo4-et gyakran alkalmazzák fogaskerekekhez és fogaskerék-tengelyekhez, különösen ott, ahol a teljes fogazat keresztmetszetében egyenletes szilárdságra van szükség. Ahol emellett kifejezetten kemény, kopásálló fogfelületre is szükség van, ott a sorozat egy későbbi cikkében bemutatott betétedzhető 16MnCr5 jelenthet jobb megoldást – a 42CrMo4 elsősorban ott az optimális választás, ahol a teljes keresztmetszet egyenletes szilárdsága a meghatározó szempont, nem a felületi kopásállóság.

    42CrMo4 alkalmazasi teruletei: fotengelyek es hajtokarok, fogaskerekek es hajtomuvek, nagy szilardsagu csavarok, szerszamgep- es hidraulikai elemek

    Saját szerkesztésű ábra.

    Nagy szilárdságú csavarok és kötőelemek

    A 42CrMo4 gyakori alapanyaga a nagy szilárdsági osztályú, nemesített csavaroknak is. A csavarok szilárdsági osztályozásáról szóló műszaki szabályozás szerint a 10.9 és 12.9 szilárdsági osztály nemesítést igényel, és a 12.9 osztályhoz kifejezetten ötvözött acélt írnak elő – ezekbe a magas igénybevételű kötőelem-alkalmazásokba (nagy nyomatékú, dinamikusan terhelt csavarkötések gépiparban, járműiparban) a 42CrMo4 az egyik legjellemzőbb választás.

    Szerszámgépek és hidraulikai alkatrészek

    A gépgyártásban a 42CrMo4-et olyan szerszámgép-alkatrészekhez is használják, mint a főorsók és vezetőtengelyek, ahol a tartós, pontos működéshez stabil, egyenletes szilárdság szükséges. Hidraulikai és pneumatikai rendszereknél a nagy nyomásnak kitett dugattyúrúdak és hengeres alkatrészek is gyakran készülnek ebből a minőségből, mivel itt a nyomásciklusok okozta fáradásos igénybevétel jó szívósságot és egyenletes szilárdságot igényel a keresztmetszet egészében.

    Mikor válasszunk mást?

    A 42CrMo4 nem minden esetben a legjobb választás. Kisebb, egyszerűbb geometriájú, mérsékelt igénybevételű alkatrészeknél a sorozat korábbi blokkjában bemutatott C45E jobb ár-érték arányt kínál, hiszen az ötvözött nemesacél ára csak akkor térül meg, ha a mélyebb edzhetőségre és a magasabb szilárdságra ténylegesen szükség van. Kifejezetten kemény, kopásálló felületet és szívós magot igénylő alkatrészeknél – például erősen koptató igénybevételű fogaskerekeknél – pedig a betétedzhető 16MnCr5 lehet a jobb megoldás, amelyet a sorozat egy későbbi blokkja mutat majd be részletesen.

    Összefoglalás

    A 42CrMo4 a gépjármű- és gépipar nagy igénybevételű, nagyobb keresztmetszetű alkatrészeinek – főtengelyek, hajtókarok, fogaskerekek, nagy szilárdságú csavarok, szerszámgép- és hidraulikai alkatrészek – egyik legelterjedtebb alapanyaga, pontosan azért, mert a mélyebb edzhetőség és a magasabb szilárdság kombinációját nyújtja. Ezzel lezárult a 42CrMo4 minőség négyrészes bemutatása; a sorozat következő blokkja a gyárilag nemesített, +QT jelölésű szállítási állapotot mutatja be, amely ugyanezt az acélt már kész, felhasználásra kész szilárdsággal kínálja.

    A sorozatról

    Ez a tizenhatodik cikk a koracel.eu 30 részes szakcikk-sorozatából, egyben a 42CrMo4 minőséget bemutató négyrészes blokk záró cikke.

    Kapcsolódó anyagminőség

    Nézze meg a 42CrMo4 teljes anyagminőség-oldalát a méret- és ártáblázattal:
  • 42CrMo4 mechanikai tulajdonságai nemesített állapotban

    Főoldal / Szakcikkek / 42CrMo4: mechanikai tulajdonságok

    ANYAGMINŐSÉG-ISMERTETŐ – 42CrMo4 3/4

    42CrMo4 mechanikai tulajdonságai nemesített állapotban

    A koracel.eu szakcikk-sorozatának tizenötödik cikke a 42CrMo4 nemesített állapotában mérhető szakítószilárdságot, folyáshatárt és szívósságot mutatja be, közvetlen összehasonlításban a C45E-vel.

    Az előző cikk bemutatta, miért mélyebb a 42CrMo4 edzhetősége, mint a C45E-é – most azt vesszük sorra, hogy ez a mélyebb edzhetőség nemesített állapotban milyen konkrét mechanikai tulajdonságokat, szakítószilárdságot, folyáshatárt és szívósságot eredményez. Ez a sorozat 15. cikke a 42CrMo4-blokk harmadik része.

    Szakítószilárdság és folyáshatár nemesített állapotban

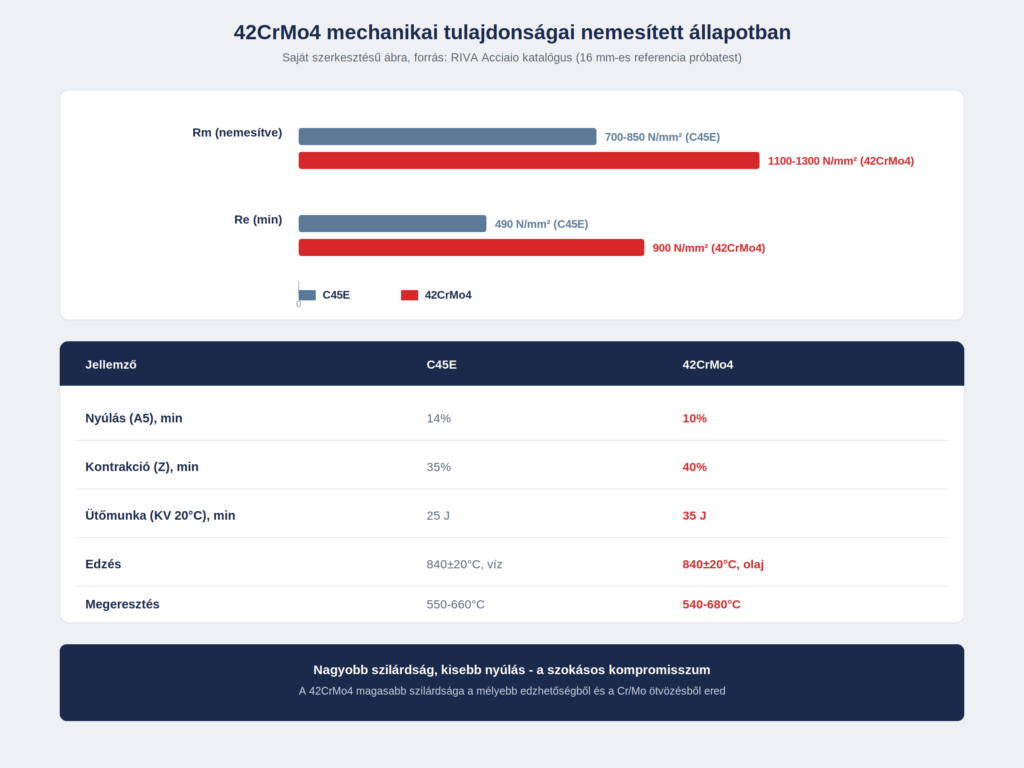
    A RIVA Acciaio katalógusa szerint a 42CrMo4 nemesített állapotban (16 mm-es referencia próbatesten mérve) a következő jellemző értékeket adja:

    JellemzőÉrték
    Szakítószilárdság (Rm)1100-1300 N/mm²
    Folyáshatár (Re), legalább900 N/mm²
    Nyúlás (A5), legalább10%
    Kontrakció (Z), legalább40%
    Útőmunka (KV 20°C), legalább35 J
    Edzés840±20°C, olajban
    Megeresztés610±70°C

    Összehasonlítás a C45E nemesített állapotával

    A számok önmagukban is beszédesek, de igazán a C45E nemesített állapotával összevetve válik nyilvánvalóvá a különbség: a C45E szakítószilárdsága 700-850 N/mm², folyáshatára legalább 490 N/mm² – a 42CrMo4 ezt a szintet jelentősen meghaladja. Ez az ár-érték arány szempontjából is fontos: a 42CrMo4 nem „jobb” acél minden szempontból, hanem egy másik igénybevételi tartományhoz optimalizált – ahol a nagyobb szilárdság a cél, ott az ötvözött nemesacél ára is megtérül, míg egyszerűbb, kisebb igénybevételű alkatrészeknél a C45E marad a gazdaságosabb választás. A nyúlás terén a 42CrMo4 valamivel alacsonyabb értéket ad (10% a C45E 14%-ával szemben) – ez a magasabb szilárdság szokásos velejárója, hiszen a szilárdság és a képlékenység általában egymás rovására alakítható.

    42CrMo4 es C45E mechanikai tulajdonsagainak osszehasonlitasa nemesitett allapotban: Rm, Re, A5, Z, KV, edzes, megereszt es

    Saját szerkesztésű ábra, forrás: RIVA Acciaio katalógus.

    Miért olajban edzik, és nem vízben?

    Az előző cikkben már érintettük: a 42CrMo4 mélyebb edzhetősége miatt a martenzitképződéshez nem szükséges a víz gyors hűtési sebessége – elegendő a lassabb olajedzés is. Ennek gyakorlati jelentősége túlmutat a hőkezelési paramétereken: az olajedzés kisebb hőmérséklet-gradienst hoz létre a munkadarab keresztmetszetében, ami kisebb belső feszültséget és így kisebb vetemedési és repedésveszélyt jelent. A C45E-nél, ahol a vizes edzés elkerülhetetlen a kellő keménység eléréséhez, ez a kockázat jelentősen nagyobb – különösen bonyolultabb geometriájú, éles átmenetekkel rendelkező alkatrészeknél. A 42CrMo4 esetében tehát az edzőközeg megválasztása nemcsak a metallurgiai szempontok, hanem a gyártási kockázat csökkentése miatt is olaj mellett szól.

    Megeresztési hőmérséklet és a tulajdonságok hangolása

    A megeresztés hőmérséklete – 610±70°C, vagyis nagyjából 540-680°C közötti tartomány – nem véletlenül ilyen széles: a nemesítő üzem ezen a tartományon belül tudja finomhangolni a végső tulajdonságokat. Alacsonyabb megeresztési hőmérséklet magasabb szilárdságot és keménységet, de alacsonyabb szívósságot ad; magasabb megeresztési hőmérséklet ezzel ellentétes irányba tolja el az egyensúlyt. Ez a tartomány jóval magasabb, mint a C45E 550-660°C-os megeresztési tartományának alsó határa – a nagyobb ötvözőtartalom miatt a karbidok kiválása és a feszültségek oldódása lassabb folyamat, ezért hosszabb idő vagy magasabb hőmérséklet szükséges a kívánt szívósság eléréséhez.

    Mikor válasszuk a nemesített 42CrMo4-et?

    A nemesített 42CrMo4 ott indokolt, ahol az alkatrész egyszerre igényel magas szakítószilárdságot és folyáshatárt, jó szívósságot, és – a mélyebb edzhetőség miatt – ezt a nagyobb keresztmetszet egészében egyenletesen kell biztosítani. Tipikusan ilyenek a nagy igénybevételű tengelyek, főtengelyek, erősen terhelt fogaskerekek és egyéb hajtómű-alkatrészek, ahol a C45E már nem nyújtana megbízható, egyenletes szilárdságot a teljes keresztmetszetben. A sorozat egy következő cikke részletesen is bemutatja ezeket a konkrét alkalmazási területeket.

    Összefoglalás

    A 42CrMo4 nemesített állapotban a C45E-nél jelentősen magasabb szakítószilárdságot (1100-1300 N/mm² a 700-850 N/mm²-rel szemben) és folyáshatárt kínál, miközben a mélyebb edzhetőség miatt elegendő a kíméletesebb olajedzés is. A megeresztési hőmérséklet finomhangolásával a szilárdság és a szívósság egyensúlya az adott alkalmazáshoz igazítható. A sorozat a 42CrMo4-blokkot egy alkalmazási példákat bemutató cikkel zárja majd, ezt követően pedig a gyárilag nemesített, +QT jelölésű szállítási állapot kerül bemutatásra.

    A sorozatról

    Ez a tizenötödik cikk a koracel.eu 30 részes szakcikk-sorozatából, egyben a 42CrMo4 minőséget bemutató négyrészes blokk harmadik cikke.

    Kapcsolódó anyagminőség

    Nézze meg a 42CrMo4 teljes anyagminőség-oldalát a méret- és ártáblázattal:
  • 42CrMo4 edzhetősége: Jominy-vizsgálat, TTT/CCT diagramok és mikroszerkezet

    Főoldal / Szakcikkek / 42CrMo4: edzhetőség

    ANYAGMINŐSÉG-ISMERTETŐ – 42CrMo4 2/4

    42CrMo4 edzhetősége: Jominy-vizsgálat, TTT/CCT diagramok és mikroszerkezet

    A koracel.eu szakcikk-sorozatának tizennegyedik cikke a 42CrMo4 legfontosabb tulajdonságát, az edzhetőséget mutatja be – Jominy-görbével, TTT/CCT diagramokkal és a mikroszerkezet magyarázatával, közvetlen összehasonlításban a C45E-vel.

    Az előző cikkben bemutattuk a 42CrMo4 jelölését és összetételét, és már ott utaltunk rá: a króm és a molibdén ötvözése miatt ez az acél jóval mélyebb edzhetőséggel rendelkezik, mint a sorozat korábbi szénacéljai. Ez a sorozat 14. cikke pontosan ezt a tulajdonságot mutatja be részletesen – a Jominy-vizsgálat, a TTT/CCT diagramok és a mikroszerkezet segítségével, közvetlen összehasonlításban a C45E-vel.

    Mi az edzhetőség, és miben más, mint a keménység?

    Az edzhetőség (angolul hardenability) az acél azon képessége, hogy edzéskor martenzites szövetszerkezetet alakítson ki – és ez nem ugyanaz, mint a keménység. A martenzit keménysége kizárólag a széntartalomtól függ: egy adott széntartalom mellett a martenzit mindig ugyanolyan kemény, függetlenül az ötvözőelemektől. Az edzhetőség viszont azt mutatja meg, hogy ez a martenzites szerkezet milyen mélyen, a keresztmetszet mekkora részében alakul ki a hűtés hatására. Egy vékony rúd felülete szinte mindig eléri a martenzitképződéshez szükséges hűlési sebességet, a mag azonban lassabban hűl – ha az acél edzhetősége alacsony, a mag nem lesz martenzites, és a keresztmetszet mentén jelentős keménység- és szilárdságkülönbség alakul ki. Nagyobb edzhetőségű acélnál ez a különbség sokkal kisebb, a keresztmetszet egésze egyenletesebb tulajdonságokat kap.

    A Jominy-vizsgálat: hogyan mérik az edzhetőséget

    Az edzhetőség szabványos mérőszáma a Jominy-féle véghűtéses vizsgálat (EN ISO 642 szabvány). A vizsgálathoz egy 25 mm átmérőjű, 100 mm hosszú próbatestet ausztenitesítenek, majd a próbatest egyik végét – a „hűtött véget” – 20±5°C hőmérsékletű vízsugárral hirtelen lehűtik, míg a próbatest többi része a levegőn lassabban hűl. Az eredmény egy jellegzetes keménységprofil: a hűtött véghez közel a leggyorsabb a hűlés, ezért ott a legnagyobb a keménység, a hűtött végtől távolodva pedig a hűlés egyre lassabb, a keménység pedig – az acél edzhetőségétől függő mértékben – csökken. A próbatest felületét legömbölyítve, Rockwell C keménységmérővel mérik a keménységet a hűtött végtől mért távolság függvényében, így áll össze a Jominy-görbe.

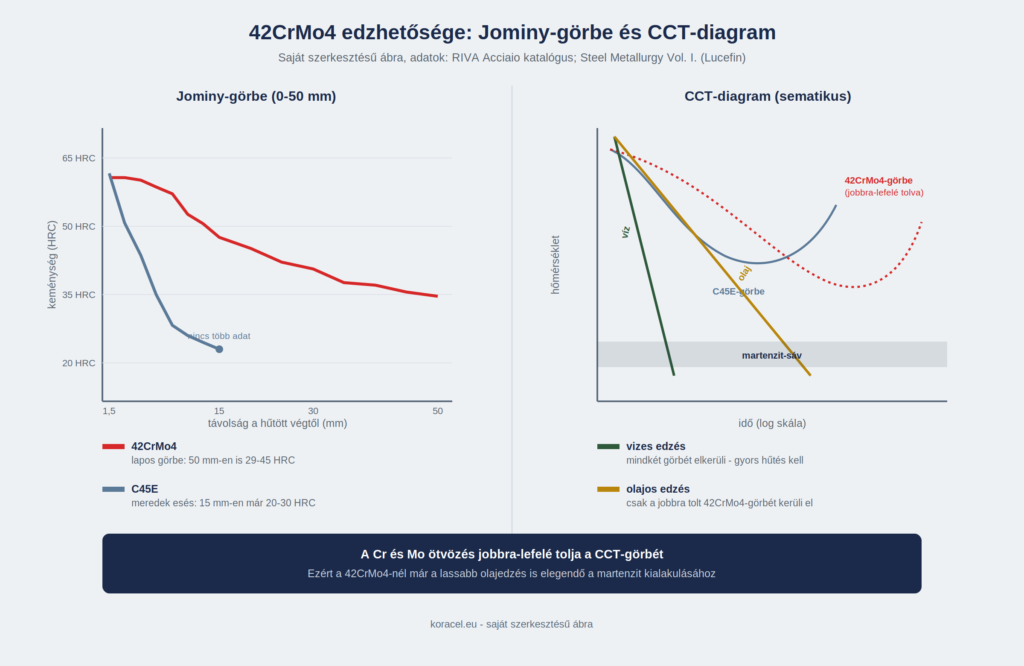
    42CrMo4 Jominy-gorbe osszehasonlitva a C45E-vel, es CCT-diagram sematikusan bemutatva a viz vs olaj edzest

    Saját szerkesztésű ábra, forrás: RIVA Acciaio katalógus; Steel Metallurgy Vol. I. (Lucefin).

    A 42CrMo4 Jominy-görbéje – összevetve a C45E-vel

    A RIVA Acciaio katalógusának Jominy-táblázata jól mutatja a két acél közötti különbséget. A hűtött végtől mért távolság függvényében, HRC keménységtartományban:

    Táv. a hűtött végtőlC45E (HRC)42CrMo4 (HRC)
    1,5 mm55-6253-61
    5 mm28-5752-61
    9 mm24-3449-60
    15 mm20-3037-58
    30 mmnincs adat31-51
    50 mmnincs adat29-45

    A táblázat önmagáért beszél: a C45E-nél a katalógus 15 mm-en túl már nem is közöl adatot, mert a keménység ott már gyakorlatilag a lágy alapanyag szintjére esik vissza. A 42CrMo4 ezzel szemben 50 mm távolságban is 29-45 HRC közötti keménységet tart – ez a mélyebb edzhetőség lényege: nagyobb keresztmetszetű alkatrészeknél is homogén, a magban is martenzites szövetszerkezet érhető el.

    TTT és CCT diagramok: miért elég az olajedzés is

    A TTT (idő-hőmérséklet-átalakulás) és CCT (folyamatos hűlésű átalakulás) diagramok azt mutatják meg, hogy egy adott hőmérsékleten mennyi idő alatt, illetve egy adott hűlési sebesség mellett milyen szövetszerkezet (ferrit, perlit, bainit vagy martenzit) alakul ki az ausztenitből. Az ötvözőelemek – jelen esetben a króm és a molibdén – hozzáadása jobbra és lefelé tolja el ezeket a diagramokat az idő-hőmérséklet tengelyen: vagyis a perlit- és bainitképződéshez lassabb hűlés esetén is több idő áll rendelkezésre, mielőtt az átalakulás megkezdődne. Ez a gyakorlatban azt jelenti, hogy a 42CrMo4 esetében már egy lassabb hűtőközeg, az olaj is elegendő a martenzitképződéshez – szemben a C45E-vel, ahol a gyors martenzitképződéshez vizes edzésre van szükség. Az olajedzés kisebb hűlési sebessége viszont kisebb belső feszültséget és kisebb repedésveszélyt is jelent a munkadarabban, ami nagyobb, bonyolultabb geometriájú alkatrészeknél komoly gyakorlati előny.

    Milyen ötvözőelemek felelősek az edzhetőségért?

    Nem minden ötvözőelem hat egyformán az edzhetőségre. A króm, a mangán és a molibdén – a 42CrMo4 fő ötvözői – jelentősen növelik az edzhetőséget, míg például a nikkel hatása ezen a téren viszonylag csekély. A szén hatása az edzhetőségre önmagában mérsékelt, bár éppen a szén az, amely a martenzit tényleges keménységét meghatározza. Emellett az ausztenitszemcse mérete is számít: durvább szemcseszerkezet nagyobb edzhetőséget ad, mint a finomszemcsés – bár a finomszemcsés szerkezet más szempontból (szívósság, szakítószilárdság) előnyösebb, ezért a gyakorlatban mindig kompromisszumot kell találni.

    Megeresztett martenzit: a mikroszerkezet és a repedésveszély

    Az edzés során a felület gyorsabban hűl, mint a mag – amíg a felület már martenzitesen átalakul, a mag még ausztenites marad, ami jelentős belső feszültséget okoz a térfogatváltozás miatt. Ha ez a feszültség túl nagy, maradó alakváltozás vagy akár repedés is keletkezhet a munkadarabban. Éppen ezért a nyers edzett állapot gyakorlatilag sosem végállapot: az edzést mindig megeresztés követi, amely csökkenti a belső feszültségeket és a rideg, edzett martenzitet szívósabb, megeresztett martenzitté alakítja. A 42CrMo4-nél ez a megeresztés jellemzően 610±70°C-on történik – jóval magasabb hőmérsékleten, mint a C45E 550-660°C-os tartománya alsó határa, ami a nagyobb ötvözőtartalom miatt szükséges, hosszabb diffúziós folyamatot tükrözi.

    Összefoglalás

    A 42CrMo4 edzhetősége – a Jominy-görbe lapossága, a TTT/CCT diagramok jobbra tolódása és az olajedzés elegendősége – az a tulajdonság, amely ezt az acélt alkalmassá teszi nagyobb keresztmetszetű, egyenletes szilárdságot igénylő alkatrészekhez, ahol a C45E már nem nyújtana megbízható eredményt. A következő cikk azt mutatja be, hogy ez az edzhetőség a gyakorlatban milyen konkrét mechanikai tulajdonságokat – szakítószilárdságot, folyáshatárt, szívósságot – eredményez nemesített állapotban.

    A sorozatról

    Ez a tizennegyedik cikk a koracel.eu 30 részes szakcikk-sorozatából, egyben a 42CrMo4 minőséget bemutató négyrészes blokk második cikke.

    Kapcsolódó anyagminőség

    Nézze meg a 42CrMo4 teljes anyagminőség-oldalát a méret- és ártáblázattal:
  • 42CrMo4 ötvözött nemesacél: jelölés, összetétel, azonosítószám (1.7225)

    Főoldal / Szakcikkek / 42CrMo4: jelölés és összetétel

    ANYAGMINŐSÉG-ISMERTETŐ – 42CrMo4 1/4

    42CrMo4 ötvözött nemesacél: jelölés, összetétel, azonosítószám (1.7225)

    A koracel.eu szakcikk-sorozatának tizenharmadik cikke egy új minőséget mutat be: a 42CrMo4 ötvözött nemesacélt, amelynek jelölése, kémiai összetétele és szállítási állapotai már alapvetően más kategóriát jeleznek, mint a sorozat eddigi szénacéljai.

    A sorozat eddigi három blokkja (S355J2, E335, C45E) mind szénacélokat mutatott be – most egy másik kategóriába lépünk át: az ötvözött nemesacélokéba. Ez a sorozat 13., egyben a 42CrMo4-blokkot nyitó cikke a jelölést, a kémiai összetételt és a szállítási állapotokat mutatja be – a legerősebb forrásanyaggal rendelkező minőség első részeként.

    Mit jelent a 42CrMo4 jelölés?

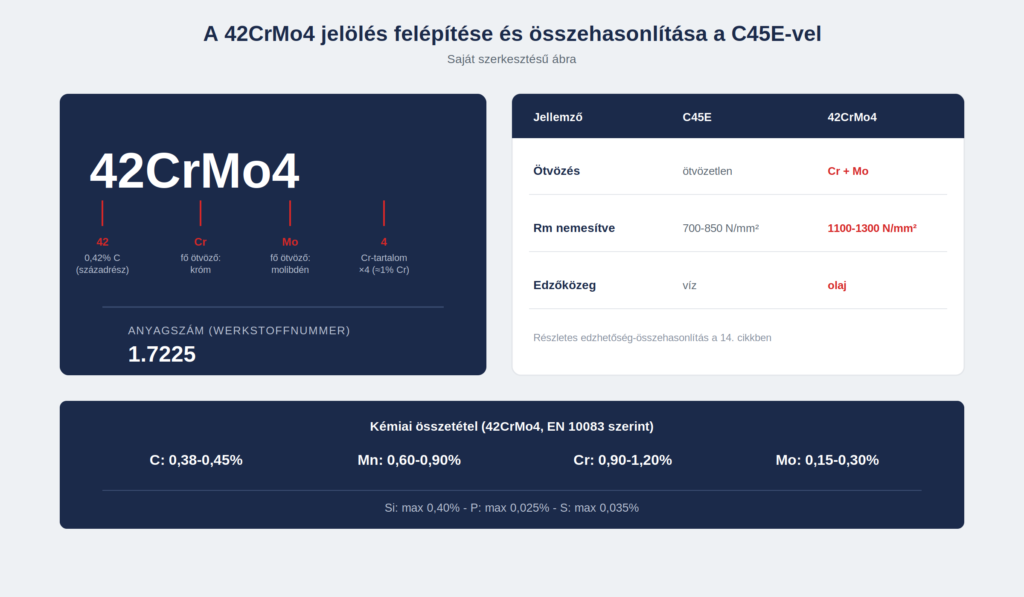
    A 42CrMo4 az MSZ EN 10027-1 szabvány szerinti jelölés, amelynek minden karaktere pontos információt hordoz. A „42” a széntartalom százszorosát jelenti, vagyis az acél körülbelül 0,42% szénet tartalmaz. A „CrMo” a két legfontosabb ötvözőelemet nevezi meg: a krómot és a molibdént, csökkenő mennyiségi sorrendben. A végén álló „4” a krómtartalom átlagértékét fejezi ki egy szorzófaktor (a króm esetében 4) alkalmazásával – mivel az átlagos krómtartalom körülbelül 1%, ez szorozva 4-gyel kerekítve 4-et ad. Az anyagszám (Werkstoffnummer) 1.7225, amely egyértelműen, nyelvtől függetlenül azonosítja az acélminőséget bármely európai beszállítói dokumentumban.

    42CrMo4 vagy C45E: miben más az ötvözött nemesacél?

    Az előző blokkban bemutatott C45E ötvözetlen szénacél volt: a szilárdságát és edzhetőségét kizárólag a széntartalom és a hőkezelés adta. A 42CrMo4 ezzel szemben ötvözött nemesacél – a krómnak és a molibdénnek köszönhetően jóval mélyebb edzhetőséggel rendelkezik, vagyis nagyobb keresztmetszetben is képes egyenletesen martenzites szövetszerkezetet kialakítani. Ez teszi alkalmassá olyan alkatrészekhez, ahol a C45E már nem nyújt megfelelő, egyenletes szilárdságot a teljes keresztmetszetben – erről a következő cikkben, az edzhetőség részletes bemutatásakor lesz szó.

    42CrMo4 jeloles felepitese: szentartalom, Cr es Mo otvozok, anyagszam 1.7225, osszehasonlitas a C45E-vel

    Saját szerkesztésű ábra, forrás: EN 10083; RIVA Acciaio katalógus.

    Kémiai összetétel az EN 10083 szerint

    A 42CrMo4 kémiai összetételét az EN 10083 szabvány rögzíti. A táblázat a jellemző tartományokat mutatja:

    ElemTartomány
    Szén (C)0,38-0,45%
    Mangán (Mn)0,60-0,90%
    Szilícium (Si)legfeljebb 0,40%
    Foszfor (P)legfeljebb 0,025%
    Kén (S)legfeljebb 0,035%
    Króm (Cr)0,90-1,20%
    Molibdén (Mo)0,15-0,30%

    Jól látszik, hogy a foszfor- és kénhatár szigorúbb, mint a C45E-nél megszokott (P legfeljebb 0,025%, nem 0,035%) – ez a nemesacéloknál általános, magasabb tisztasági elvárást tükrözi, hiszen a nagyobb igénybevételű alkalmazások kevésbé tűrik a szennyezők okozta zárványokat.

    Szállítási állapotok: lágyított vagy nemesített

    A C45E-vel ellentétben, amelyet jellemzően normalizált vagy nemesített állapotban szállítanak, a 42CrMo4-et alapesetben nem normalizált formában forgalmazzák – ez az ötvözött nemesacéloknál nem jellemző szállítási állapot. A gyakorlatban két fő állapot terjedt el: a lágyított (+A jelölésű) állapot, amely a legjobb megmunkálhatóságot adja a forgácsoláshoz, és a gyárilag nemesített (+QT jelölésű) állapot, amely már a felhasználáshoz szükséges szilárdságot biztosítja. Nemesített állapotban a 42CrMo4 jellemző értékei: szakítószilárdság 1100-1300 N/mm² között, folyáshatár legalább 900 N/mm² – ezek a C45E nemesített állapotánál (700-850 N/mm², illetve 490 N/mm²) jóval magasabb számok, és a sorozat egy későbbi cikke részletesen is bemutatja őket. A hőkezelés jellemző paraméterei: edzés 840±20°C-on, olajban (nem vízben, mint a C45E-nél – ennek okáról a 14. cikkben lesz szó), majd megeresztés 610±70°C-on.

    Összefoglalás

    A 42CrMo4 jelölése, kémiai összetétele és szállítási állapotai már önmagukban is jelzik, hogy egy alapvetően más kategóriájú acélról van szó, mint a sorozat eddigi minőségei: a króm és a molibdén ötvözése mélyebb edzhetőséget és magasabb szilárdságot tesz lehetővé. A következő cikk pontosan ezt az edzhetőséget mutatja be részletesen, a Jominy-vizsgálat és a TTT/CCT diagramok segítségével, közvetlen összehasonlításban a C45E-vel.

    A sorozatról

    Ez a tizenharmadik cikk a koracel.eu 30 részes szakcikk-sorozatából, egyben a 42CrMo4 minőséget bemutató négyrészes blokk nyitó cikke.

    Kapcsolódó anyagminőség

    Nézze meg a 42CrMo4 teljes anyagminőség-oldalát a méret- és ártáblázattal:
  • C45E felhasználási területei: tengelyek, fogaskerekek, gépalkatrészek

    Főoldal / Szakcikkek / C45E: felhasználási területei

    ANYAGMINŐSÉG-ISMERTETŐ – C45E 3/3

    C45E felhasználási területei: tengelyek, fogaskerekek, gépalkatrészek

    Tengelyek, csapok, kisebb fogaskerekek – a koracel.eu szakcikk-sorozatának tizenkettedik, egyben a C45E minőséget záró cikke azt mutatja be, hol a legjobb az ár-érték arány ennél a nemesíthető szénacélnál.

    Az előző cikkben a C45E hőkezelését és annak korlátait mutattuk be – most azt vesszük sorra, hol találkozunk ezzel a nemesíthető szénacéllal a gyakorlatban. Ez a sorozat 12., egyben a C45E-blokkot lezáró cikke, amely a tipikus gépalkatrészeket és a kiválasztás gyakorlati szempontjait tárgyalja.

    Tengelyek és csapok

    A C45E egyik legjellemzőbb felhasználási területe a közepes igénybevételű tengelyek és csapok gyártása. Mivel köracél kiszerelésben kapható, a forgácsolóüzem közvetlenül a rúdanyagból indíthatja a megmunkálást. Nemesített állapotban a C45E jó szilárdság-szívósság egyensúlyt ad ezekhez az alkatrészekhez: elviseli a forgó, hajlító és csavaró igénybevételt, miközben – a korlátozott, de kisebb átmérőknél kielégítő edzhetősége miatt – a keresztmetszet egészében egyenletes tulajdonságokat biztosít.

    Fogaskerekek kisebb igénybevételnél

    Kisebb, mérsékelt terhelésű fogaskerekeknél a C45E szintén gyakori választás, különösen ott, ahol a felület kopásállósága nem kiemelt szempont, és nincs szükség a betétedzhető acéloknál (mint a sorozat egy későbbi cikkében tárgyalt 16MnCr5) megszokott, kemény felületi réteg + szívós mag kombinációra. Nagyobb terhelésű, tartósan kopásnak kitett fogaskerekeknél azonban célszerűbb betétedzhető vagy nemesített, ötvözött acélt választani.

    Egyéb gépalkatrészek

    A C45E-ből készülő alkatrészek köre ezeken túl is széles: szegecsek, csavarok, kisebb szerszámelemek, gépalapok illesztőelemei, valamint olyan hidraulikai és pneumatikai alkatrészek, ahol a közepes szilárdság mellett jó megmunkálhatóság is szükséges. A normalizált állapotú C45E-t gyakran választják olyan, kevésbé igénybevett alkatrészekhez is, ahol a nemesítés költsége nem indokolt.

    Mikor válasszunk mást?

    Ahogy az előző cikkben tárgyaltuk, a C45E korlátozott edzhetősége miatt nem ideális választás nagyobb, egyenletesen nagy szilárdságot igénylő keresztmetszeteknél – ott a sorozat egy későbbi cikkében bemutatott 42CrMo4 ötvözött nemesacél jelentősen mélyebb edzhetőséget biztosít. Ha pedig kifejezetten kemény, kopásálló felület és szívós mag kombinációjára van szükség (például erősen koptató igénybevételű fogaskerekeknél vagy csapszegeknél), a betétedzhető 16MnCr5 a jobb megoldás. A C45E tehát a „közepes igénybevétel, egyszerű geometria” kategóriában a legerősebb: itt kínálja a legjobb ár-érték arányt a nemesíthető acélok között.

    Összefoglalás

    A C45E sokoldalú, jól bevált nemesíthető szénacél, amelyet elsősorban közepes igénybevételű tengelyeknél, csapoknál, kisebb fogaskerekeknél és általános gépalkatrészeknél alkalmaznak, ahol a keresztmetszet nem haladja meg azt a méretet, amit a szénacél edzhetősége még lefed. Ezzel a cikkel lezárult a C45E minőség háromrészes bemutatása; a sorozat következő blokkja a 42CrMo4 ötvözött nemesacélt mutatja be, amely a jelen cikkben többször említett, mélyebb edzhetőségű alternatívát adja nagyobb keresztmetszetű alkatrészekhez.

    A sorozatról

    Ez a tizenkettedik cikk a koracel.eu 30 részes szakcikk-sorozatából, egyben a C45E minőséget bemutató háromrészes blokk záró cikke.

    Kapcsolódó anyagminőség

    Nézze meg a C45E teljes anyagminőség-oldalát a méret- és ártáblázattal:

  • C45E hőkezelése: normalizálás és nemesítés a gyakorlatban

    Főoldal / Szakcikkek / C45E: hőkezelés

    ANYAGMINŐSÉG-ISMERTETŐ – C45E 2/3

    C45E hőkezelése: normalizálás és nemesítés a gyakorlatban

    Mit ad a normalizálás, mit a nemesítés, és miért van korlátja a C45E edzhetőségének? A koracel.eu szakcikk-sorozatának tizenegyedik cikke a C45E hőkezelését mutatja be a gyakorlat szemszögéből.

    Az előző cikkben megnéztük a C45E jelölését és kémiai összetételét – most azt vesszük sorra, mi történik ezzel az acéllal a hőkezelő üzemben. A C45E gyakorlati értékét nagyrészt az adja, hogyan reagál a normalizálásra és a nemesítésre, és hol vannak ennek a hőkezelésnek a korlátai. Ez a sorozat 11. cikke, a C45E-blokk középső, hőkezelési része.

    Normalizálás: egyenletes, finomszemcsés szövetszerkezet

    A normalizálás célja, hogy a hengerlés vagy kovácsolás után egyenetlen, durvább szemcseszerkezetű acélt egy egységes, finomszemcsés állapotba hozza vissza. A C45E-t jellemzően 840-900°C körüli hőmérsékletre hevítik, majd nyugodt levegőn hűtik. Ez az eljárás nem eredményez különösebben magas szilárdságot, de kiegyenlített, kiszámítható tulajdonságokat ad: normalizált állapotban a C45E garantált szakítószilárdsága minimum 580 N/mm², a folyáshatára minimum 305 N/mm², a szakadási nyúlása minimum 16%. Normalizált állapotot gyakran választanak olyan alkatrészeknél, ahol a megmunkálhatóság (forgácsolhatóság) fontosabb szempont, mint a maximális szilárdság – vagy ahol a normalizálás csak egy közbenső lépés a további, végleges hőkezelés előtt.

    Nemesítés: edzés vízben, majd megeresztés

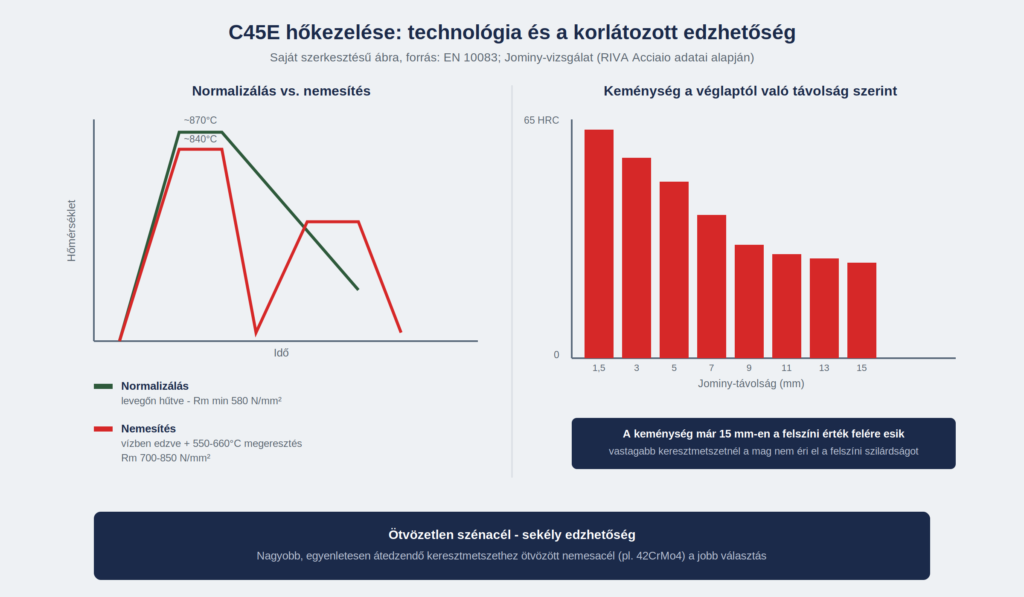
    A nemesítés két lépésből áll: edzésből és az azt követő megeresztésből. A C45E edzési hőmérséklete 840±20°C körül van, és mivel ez egy ötvözetlen szénacél, a martenzites szövetszerkezet eléréséhez viszonylag gyors hűtésre, jellemzően vízben történő edzésre van szükség – az ötvözött nemesacélokkal (mint a 42CrMo4) ellentétben, amelyeknél az ötvözőelemek lassítják a szükséges hűtési sebességet, és ezért elegendő az olajban történő edzés is. Az edzést 550-660°C-os megeresztés követi, ami feloldja az edzési feszültségeket és a kívánt szívósság-szilárdság egyensúlyt állítja be. Nemesített állapotban a C45E szakítószilárdsága 700-850 N/mm² közé esik, a folyáshatára minimum 490 N/mm², a nyúlása minimum 14%, a kontrakciója minimum 35%, és 20°C-on még 25 J-os ütőmunkát is garantál a szabvány.

    A C45E hokezelese: normalizalas es nemesites homerseklet-ido diagramja, valamint a Jominy-vizsgalat kemenyseg-tavolsag grafikonja

    Saját szerkesztésű ábra, forrás: EN 10083; Jominy-vizsgálat (RIVA Acciaio).

    Az edzhetőség korlátja: miért nem „mindenható” a C45E

    Fontos gyakorlati korlátot érdemes tisztázni: a C45E ötvözetlen szénacél, ami azt jelenti, hogy edzhetősége (az a képesség, hogy a keresztmetszet belsejében is martenzites szövetszerkezet alakuljon ki) jóval korlátozottabb, mint az ötvözött nemesacéloké. A Jominy-vizsgálat (véglapedzési próba) ezt jól mutatja: a C45E keménysége az edzett véglaptól 1,5 mm-re még 55-62 HRC között van, de már 15 mm-es távolságban 20-30 HRC-re esik vissza – vagyis a martenzites, kemény réteg csak a felület közeli tartományban alakul ki kellő mértékben, a keresztmetszet belseje vastagabb daraboknak nem éri el ugyanazt a keménységet. Emiatt a C45E-t elsősorban kisebb, jellemzően 40-60 mm-es átmérő alatti keresztmetszetű alkatrészekhez érdemes választani, ahol a teljes szelvény átedzhető; nagyobb, vastagabb, egyenletesen nagy szilárdságot igénylő alkatrészeknél a sorozat egy későbbi cikkében tárgyalt, ötvözött 42CrMo4 jelentősen jobb, mélyebb edzhetőséget biztosít.

    Mire figyeljünk rendeléskor?

    A gyakorlatban ez azt jelenti, hogy a C45E kiválasztásakor nemcsak a kívánt szilárdsági szintet, hanem az alkatrész keresztmetszetét is figyelembe kell venni. Egy vékonyabb tengelynél vagy csapnál a nemesített C45E kiváló, gazdaságos választás; egy nagyobb átmérőjű, egyenletesen nagy szilárdságot igénylő alkatrésznél viszont érdemes már a tervezés fázisában mérlegelni egy ötvözött minőséget. A koracel.eu munkatársai a rendelés összeállításakor szívesen segítenek eldönteni, hogy az adott alkatrész geometriájához és igénybevételéhez a C45E vagy egy ötvözött nemesacél illik-e jobban.

    Összefoglalás

    A C45E hőkezelése két fő útvonalon mehet végbe: normalizálással kiegyenlített, közepes szilárdságú állapotot kapunk, nemesítéssel (vízben edzés + megeresztés) pedig jelentősen magasabb szilárdságot és garantált ütőmunkát. A korlátozott edzhetőség miatt azonban a nemesítés előnyei elsősorban kisebb keresztmetszeteknél érvényesülnek teljes mértékben. A sorozat következő, záró C45E-cikke azt mutatja be, milyen konkrét gépalkatrészeknél alkalmazzák leggyakrabban ezt a szénacélt.

    A sorozatról

    Ez a tizenegyedik cikk a koracel.eu 30 részes szakcikk-sorozatából, egyben a C45E minőséget bemutató háromrészes blokk középső cikke.

    Kapcsolódó anyagminőség

    Nézze meg a C45E teljes anyagminőség-oldalát a méret- és ártáblázattal:

  • C45E nemesíthető szénacél: jelölés, összetétel, szállítási állapotok

    Főoldal / Szakcikkek / C45E: jelölés és összetétel

    ANYAGMINŐSÉG-ISMERTETŐ – C45E 1/3

    C45E nemesíthető szénacél: jelölés, összetétel, szállítási állapotok

    Mit jelent pontosan a C45E jelölés, miben különbözik a C45R-től és a régi C45-től, és mit takar a normalizált vagy nemesített szállítási állapot? A koracel.eu szakcikk-sorozatának tizedik cikke a C45E nemesíthető szénacélt mutatja be.

    Az előző két cikkben az E335 gépészeti köracélt mutattuk be – most egy másik, gyakran keresett anyagcsoportra váltunk: a C45E nemesíthető szénacélra. Ez a sorozat 10. cikke, egyben a C45E-blokk első, alapozó része: azt tisztázzuk, mit jelent pontosan a jelölés, milyen kémiai összetételt garantál a szabvány, és mit takarnak a különböző szállítási állapotok.

    Mit jelent a C45E jelölés?

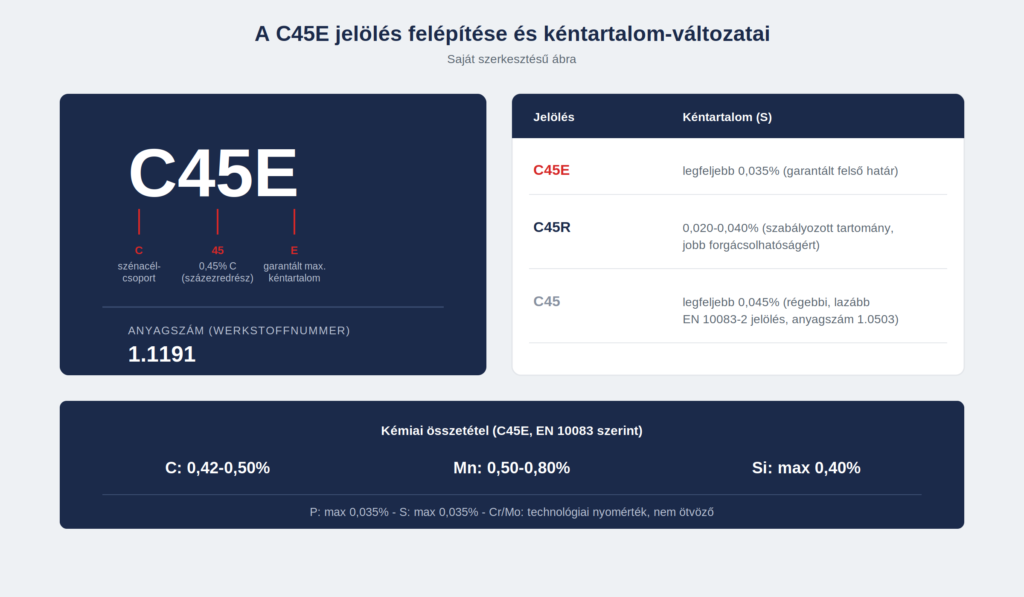
    A C45E az MSZ EN 10083 szabványcsalád szerinti jelölés. A kezdő „C” betű azt jelzi, hogy ötvözetlen (nem ötvözött) nemesíthető szénacélról van szó – szemben az ötvözött nemesacélokkal (mint amilyen a sorozat egy későbbi cikkében tárgyalt 42CrMo4), ahol a jelölés ötvözőelemekre utaló betűket is tartalmaz. A „45” szám a széntartalom százezred részét adja meg: 45 tehát nagyjából 0,45% széntartalmat jelent, ami a nemesíthető szénacélok középső, jól bevált tartománya. A jelölés végén álló „E” utótag pedig azt jelenti, hogy a szabvány garantált, szigorúan szabályozott felső kéntartalom-határt ír elő ehhez a minőséghez – ez jobb minőségbiztosítást, kiszámíthatóbb tulajdonságokat jelent, mint az utótag nélküli, régebbi „C45” jelölésnél.

    C45E vagy C45R: mi a különbség?

    A szabvány a C45E mellett egy C45R változatot is ismer. A két jelölés között a kéntartalom kezelésében van a különbség: a C45E-nél a kén csak egy felső határértékkel korlátozott (legfeljebb 0,035%), míg a C45R-nél a kéntartalom egy szűkebb, szándékosan meghatározott tartományba esik (jellemzően 0,020-0,040% között). A szabályozott kéntartalom a forgácsolhatóságot javítja, ezért a C45R-t elsősorban ott választják, ahol nagy darabszámban, forgácsolással készülnek az alkatrészek, és a jó forgácstörés kiemelt szempont. A koracel.eu kínálatában szereplő C45E az általánosabb, szélesebb körben alkalmazható változat.

    A C45E jeloles felepitese (C / 45 / E), anyagszama 1.1191, es a C45E/C45R/C45 kentartalom-valtozatai

    Saját szerkesztésű ábra, forrás: EN 10083.

    Kémiai összetétel az EN 10083 szerint

    A C45E kémiai specifikációja a következő tömegszázalékos határokat írja elő: szén (C) 0,42-0,50%, mangán (Mn) 0,50-0,80%, szilícium (Si) legfeljebb 0,40%, foszfor (P) legfeljebb 0,035%, kén (S) legfeljebb 0,035%. Krómra és molibdénre a szabvány csak alacsony, technológiai eredetű nyomértéket enged (Cr legfeljebb 0,40%, Mo legfeljebb 0,010%) – ezek nem szándékos ötvözőelemek, hanem a gyártási folyamatból eredő, korlátozott mennyiségű maradékélemek. Ez a szigorú P/S-korlátozás különbözteti meg a C45E-t a régebbi, lazábban szabályozott C45 jelöléstől (anyagszám 1.0503), amelynél a foszfor és kén felső határa egyaránt 0,045%.

    ElemTartomány
    Szén (C)0,42-0,50%
    Mangán (Mn)0,50-0,80%
    Szilícium (Si)legfeljebb 0,40%
    Foszfor (P)legfeljebb 0,035%
    Kén (S)legfeljebb 0,035%

    Szállítási állapotok: normalizált vagy nemesített

    A C45E köracél kétféle állapotban szállítható, és ez a választás közvetlenül meghatározza a végső mechanikai tulajdonságokat. Normalizált állapotban (16-100 mm-es átmérőtartományban) a garantált szakítószilárdság minimum 580 N/mm², a folyáshatár minimum 305 N/mm², a szakadási nyúlás minimum 16%. Nemesített állapotban – vagyis edzés és utána megeresztés után – a szakítószilárdság 700-850 N/mm² közé esik, a folyáshatár minimum 490 N/mm², a nyúlás minimum 14%, a kontrakció minimum 35%, és a szabvány 25 J-os ütőmunka-garanciát is előír 20°C-on. A nemesítés jellemzően 840±20°C-os vízben történő edzésből és 550-660°C-os megeresztésből áll.

    Fontos hangsúlyozni: sem a normalizált, sem a nemesített állapot nem „kész” végállapot minden alkalmazáshoz – a végleges hőkezelést gyakran a megmunkált alkatrészen, a végleges geometrián végzik el, mert az alkatrész keresztmetszete és felülete befolyásolja az elérhető keménységet. A koracel.eu-tól rendelt köracél ezért a további megmunkálás és hőkezelés kiindulópontja, nem a folyamat vége – ezt a témát a sorozat következő cikke, a C45E hőkezeléséről szóló rész járja körül részletesen.

    Összefoglalás

    A C45E egy jól definiált, szigorúan szabályozott kéntartalmú nemesíthető szénacél, amelynek jelölése (a „C” a szénacél-csoportra, a „45” a széntartalomra, az „E” a garantált kénhatárra utal) egyértelműen leírja a minőséget. Normalizált vagy nemesített állapotban szállítva más-más szilárdsági szintet biztosít, a végleges tulajdonságokat pedig gyakran a megmunkált alkatrészen végzett hőkezelés alakítja ki. A sorozat következő cikke ezt a hőkezelési folyamatot mutatja be lépésről lépésre.

    A sorozatról

    Ez a tizedik cikk a koracel.eu 30 részes szakcikk-sorozatából, egyben a C45E minőséget bemutató háromrészes blokk első cikke.

    Kapcsolódó anyagminőség

    Nézze meg a C45E teljes anyagminőség-oldalát a méret- és ártáblázattal: