Főoldal / Szakcikkek / C45E: hőkezelés
C45E hőkezelése: normalizálás és nemesítés a gyakorlatban
Mit ad a normalizálás, mit a nemesítés, és miért van korlátja a C45E edzhetőségének? A koracel.eu szakcikk-sorozatának tizenegyedik cikke a C45E hőkezelését mutatja be a gyakorlat szemszögéből.
Az előző cikkben megnéztük a C45E jelölését és kémiai összetételét – most azt vesszük sorra, mi történik ezzel az acéllal a hőkezelő üzemben. A C45E gyakorlati értékét nagyrészt az adja, hogyan reagál a normalizálásra és a nemesítésre, és hol vannak ennek a hőkezelésnek a korlátai. Ez a sorozat 11. cikke, a C45E-blokk középső, hőkezelési része.
Normalizálás: egyenletes, finomszemcsés szövetszerkezet
A normalizálás célja, hogy a hengerlés vagy kovácsolás után egyenetlen, durvább szemcseszerkezetű acélt egy egységes, finomszemcsés állapotba hozza vissza. A C45E-t jellemzően 840-900°C körüli hőmérsékletre hevítik, majd nyugodt levegőn hűtik. Ez az eljárás nem eredményez különösebben magas szilárdságot, de kiegyenlített, kiszámítható tulajdonságokat ad: normalizált állapotban a C45E garantált szakítószilárdsága minimum 580 N/mm², a folyáshatára minimum 305 N/mm², a szakadási nyúlása minimum 16%. Normalizált állapotot gyakran választanak olyan alkatrészeknél, ahol a megmunkálhatóság (forgácsolhatóság) fontosabb szempont, mint a maximális szilárdság – vagy ahol a normalizálás csak egy közbenső lépés a további, végleges hőkezelés előtt.
Nemesítés: edzés vízben, majd megeresztés
A nemesítés két lépésből áll: edzésből és az azt követő megeresztésből. A C45E edzési hőmérséklete 840±20°C körül van, és mivel ez egy ötvözetlen szénacél, a martenzites szövetszerkezet eléréséhez viszonylag gyors hűtésre, jellemzően vízben történő edzésre van szükség – az ötvözött nemesacélokkal (mint a 42CrMo4) ellentétben, amelyeknél az ötvözőelemek lassítják a szükséges hűtési sebességet, és ezért elegendő az olajban történő edzés is. Az edzést 550-660°C-os megeresztés követi, ami feloldja az edzési feszültségeket és a kívánt szívósság-szilárdság egyensúlyt állítja be. Nemesített állapotban a C45E szakítószilárdsága 700-850 N/mm² közé esik, a folyáshatára minimum 490 N/mm², a nyúlása minimum 14%, a kontrakciója minimum 35%, és 20°C-on még 25 J-os ütőmunkát is garantál a szabvány.
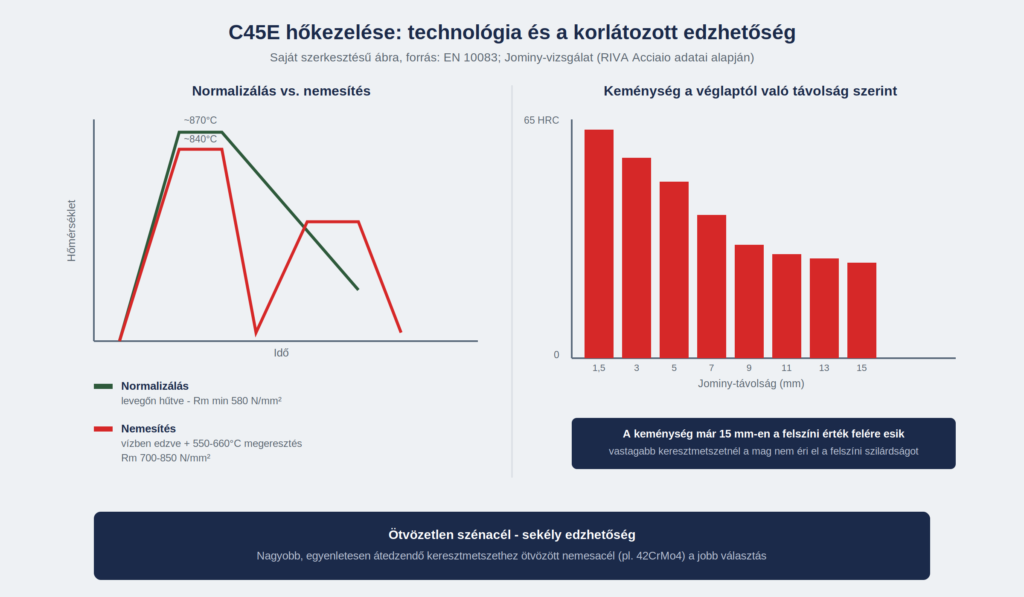
Saját szerkesztésű ábra, forrás: EN 10083; Jominy-vizsgálat (RIVA Acciaio).
Az edzhetőség korlátja: miért nem „mindenható” a C45E
Fontos gyakorlati korlátot érdemes tisztázni: a C45E ötvözetlen szénacél, ami azt jelenti, hogy edzhetősége (az a képesség, hogy a keresztmetszet belsejében is martenzites szövetszerkezet alakuljon ki) jóval korlátozottabb, mint az ötvözött nemesacéloké. A Jominy-vizsgálat (véglapedzési próba) ezt jól mutatja: a C45E keménysége az edzett véglaptól 1,5 mm-re még 55-62 HRC között van, de már 15 mm-es távolságban 20-30 HRC-re esik vissza – vagyis a martenzites, kemény réteg csak a felület közeli tartományban alakul ki kellő mértékben, a keresztmetszet belseje vastagabb daraboknak nem éri el ugyanazt a keménységet. Emiatt a C45E-t elsősorban kisebb, jellemzően 40-60 mm-es átmérő alatti keresztmetszetű alkatrészekhez érdemes választani, ahol a teljes szelvény átedzhető; nagyobb, vastagabb, egyenletesen nagy szilárdságot igénylő alkatrészeknél a sorozat egy későbbi cikkében tárgyalt, ötvözött 42CrMo4 jelentősen jobb, mélyebb edzhetőséget biztosít.
Mire figyeljünk rendeléskor?
A gyakorlatban ez azt jelenti, hogy a C45E kiválasztásakor nemcsak a kívánt szilárdsági szintet, hanem az alkatrész keresztmetszetét is figyelembe kell venni. Egy vékonyabb tengelynél vagy csapnál a nemesített C45E kiváló, gazdaságos választás; egy nagyobb átmérőjű, egyenletesen nagy szilárdságot igénylő alkatrésznél viszont érdemes már a tervezés fázisában mérlegelni egy ötvözött minőséget. A koracel.eu munkatársai a rendelés összeállításakor szívesen segítenek eldönteni, hogy az adott alkatrész geometriájához és igénybevételéhez a C45E vagy egy ötvözött nemesacél illik-e jobban.
Összefoglalás
A C45E hőkezelése két fő útvonalon mehet végbe: normalizálással kiegyenlített, közepes szilárdságú állapotot kapunk, nemesítéssel (vízben edzés + megeresztés) pedig jelentősen magasabb szilárdságot és garantált ütőmunkát. A korlátozott edzhetőség miatt azonban a nemesítés előnyei elsősorban kisebb keresztmetszeteknél érvényesülnek teljes mértékben. A sorozat következő, záró C45E-cikke azt mutatja be, milyen konkrét gépalkatrészeknél alkalmazzák leggyakrabban ezt a szénacélt.
A sorozatról
Ez a tizenegyedik cikk a koracel.eu 30 részes szakcikk-sorozatából, egyben a C45E minőséget bemutató háromrészes blokk középső cikke.
Kapcsolódó anyagminőség
Nézze meg a C45E teljes anyagminőség-oldalát a méret- és ártáblázattal: