Kategória: Alapfogalmak

Alapozó, minden anyagminőség-oldalra visszalinkelő szakcikkek (anyagszerkezettan, hőkezelés, jelölésrendszer stb.)

  • Mi az edzhetőség? TTT/CCT diagramok és a Jominy-vizsgálat magyarázata

    Főoldal / Szakcikkek / Mi az edzhetőség?

    ALAPFOGALMAK – SZAKCIKK 4/30

    Mi az edzhetőség? TTT/CCT diagramok és a Jominy-vizsgálat magyarázata

    Két hasonló keménységű acél teljesen máshogy viselkedhet egy vastagabb keresztmetszetben. A koracel.eu szakcikk-sorozatának negyedik, alapozó cikke az edzhetőség fogalmát, a TTT-diagramot és a Jominy-vizsgálatot mutatja be.

    Az előző cikkben megnéztük, hogy ugyanabból az acélból hűtési sebességtől függően teljesen más szövetszerkezet jöhet létre: ferrit-perlit, bainit vagy martenzit. De egy valódi, néhány centiméter átmérőjű tengelyen vagy tárcsán a felület és a mag hűlési sebessége sosem egyforma – a felület gyorsan, a mag lassan hűl. Ez veti fel a kérdést: mennyire „hatol be” az edzés hatása a keresztmetszet belsejébe? Erre a tulajdonságra van egy külön műszaki fogalom: az edzhetőség.

    Mi az edzhetőség – és mi nem az?

    Fontos tisztázni: az edzhetőség nem azonos az elérhető maximális keménységgel. A maximális keménységet elsősorban a széntartalom határozza meg – minél több szén oldódik be a martenzitbe, annál keményebb lesz a felület, függetlenül az ötvözéstől. Az edzhetőség ezzel szemben azt fejezi ki, hogy a martenzites szerkezet milyen mélyen alakul ki a keresztmetszetben, mielőtt a hűlés lelassul annyira, hogy helyette már bainit vagy ferrit-perlit keletkezik.

    Egy jól edzhető acélnál a mag is közel annyira kemény, mint a felület; egy rosszul edzhető acélnál kemény héj és puha mag jön létre, még akkor is, ha a felületi keménység mindkét esetben hasonló. Ez a különbség tervezéskor nem elméleti kérdés. Egy nagy átmérőjű tengelynél, amelyet teljes keresztmetszetében nemesíteni kell, az edzhetőség dönti el, hogy a mag valóban eléri-e az előírt szilárdságot, vagy a felülettől 20-30 mm-re már csak lágyabb, kevésbé szívós szövet marad – ez pedig közvetlenül befolyásolja, mekkora terhelést bír el biztonságosan a teljes alkatrész.

    A TTT (IHÁ) diagram: mikor mi keletkezik

    A hőkezelés tervezéséhez szükség van egy eszközre, amely megmutatja, hogy adott hőmérsékleten meddig kell egy acélt tartani, hogy egy adott átalakulás lezajlódjon. Ezt írja le az idő-hőmérséklet-átalakulás diagram, magyarul IHÁ-diagram, nemzetközi rövidítéssel TTT (Time-Temperature-Transformation); a görbék jellegzetes alakja miatt gyakran S-görbéknek vagy C-görbéknek is nevezik őket. Az első, valódi mérésekre épülő diagramokat Davenport és Bain amerikai kutatók dolgozták ki az 1930-as években – ez volt az első alkalom, hogy az acélok átalakulási viselkedését rendszerezett, számszerű formában lehetett ábrázolni és összehasonlítani.

    A diagramon minden hőmérséklet-szinthez két görbe tartozik: az átalakulás kezdete és vége. Mindkét görbe aszimptotikusan közelít az A1 hőmérséklethez, hiszen afölött nem történhet átalakulás – minél közelebb vagyunk A1-hez, annál tovább tart, mire az átalakulás egyáltalán elindul. A görbepár jellegzetes „orra” (a leggyorsabb átalakulási pont) mutatja meg, hogy legalább milyen hűtési sebesség szükséges ahhoz, hogy elkerüljük a perlites átalakulást, és a hűlő acél egyenesen a martenzitképződési tartományba jusson. A diagram alját két vízszintes vonal zárja le: az Mk (martenzit kezdete, más jelöléssel Ms) és az Mv (martenzit vége, Mf) – eközött a sávban, kizárólag a hőmérséklettől (nem az eltelt időtől) függően alakul ki a martenzit.

    Az edzhetőség szempontjából ez a legfontosabb összefüggés: minél jobban „jobbra tolódik” ez az S-alakú görbe – vagyis minél tovább tart, amíg a perlites átalakulás egyáltalán elindulhat -, annál lassabb hűtési sebesség is elég ahhoz, hogy a keresztmetszet belseje is martenzitessé váljon. Az ötvöző elemek (króm, mangán, molibdén) pontosan ezt teszik: jobbra tolják a görbét, ezáltal csökkentik az úgynevezett kritikus hűtési sebességet – azt a minimális hűlési ütemet, ami alatt már nem martenzit, hanem lágyabb szövet keletkezik.
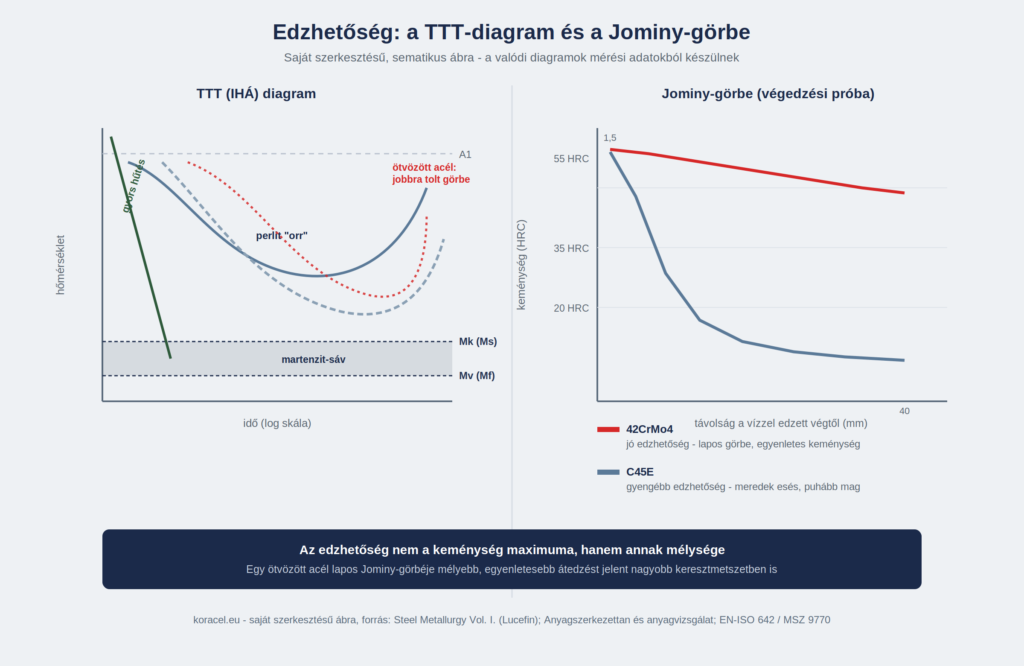
    Edzhetőség: TTT (IHÁ) diagram és Jominy-görbe összehasonlítás - koracel.eu

    Saját szerkesztésű ábra, forrás: Steel Metallurgy Vol. I. (Lucefin); Anyagszerkezettan és anyagvizsgálat; EN-ISO 642 / MSZ 9770.

    A TTT-diagram izotermikus, azaz állandó hőmérsékleten tartott átalakulást ír le, ami laboratóriumi kísérletként pontos, de egy valódi edzésnél a darab folyamatosan hűl, nem ugrik egy adott hőmérsékletre és marad ott. Erre a gyakorlati esetre a CCT-diagram (Continuous Cooling Transformation, folyamatos hűtési átalakulás) ad választ: ez már konkrét, folyamatosan csökkenő hőmérsékletű hűtési görbékhez rendeli hozzá, milyen szövet keletkezik – ez áll közelebb ahhoz, ami egy valódi edzőmedencében vagy levegőn hűlő munkadarabban ténylegesen lejátszódik. A két diagramtípus hasonló elven épül fel, de a CCT-görbék jellemzően kissé jobbra és lejjebb tolódnak a TTT-görbékhez képest – emiatt a gyakorlati hőkezelés-tervezés elsősorban CCT-diagramokra támaszkodik.

    A Jominy-vizsgálat: az edzhetőség mérőszáma

    Az edzhetőség számszerű összehasonlítására a szabványos módszer a végedzési próba, közismert nevén Jominy-vizsgálat (EN-ISO 642, illetve a magyar gyakorlatban MSZ 9770). A próba menete egyszerű és jól reprodukálható: egy 25 mm átmérőjű, 100 mm hosszú próbatestet ausztenitesítenek (jellemzően 30 percig, a szóban forgó acélminőségre előírt hőmérsékleten), majd az egyik véglapját egy szabványos vízsugárral edzik, 20°C±5°C-os vízzel. A rúd többi része szabadon, levegőn hűl – így a próbatest mentén, a vízzel érintkező végtől távolodva, folyamatosan csökkenő hűlési sebesség alakul ki egyetlen mintadarabon belül. Ez a próba nagy előnye: egyetlen darabból, egyetlen edzési műveletből egy teljes hűtésisebesség-tartomány hatása leolvasható.

    Az edzés után a próbatestet két, egymással szemközti alkotó mentén 0,4-0,5 mm-re lecsiszolják (hogy az esetleges felületi oxidréteg ne torzítsa a mérést), majd a vízzel edzett végtől mérve szabványos távolságokban – 1,5, 3,0, 5,0, 7,0, 9,0, 11,0, 13,0, 15,0 mm, hosszabb mintáknál akár 20, 25, 30, 35, 40 mm-ig – keménységet mérnek, jellemzően Rockwell C skálán. Az eredményből felrajzolt görbe a Jominy-görbe, más néven edzhetőségi görbe.

    Egy lapos, alig csökkenő Jominy-görbe jó átedzhetőséget jelent: a keménység a mintán belül alig csökken, ami azt jelzi, hogy egy valódi alkatrészben is mélyen, egyenletesen alakulna ki a martenzites szerkezet. Egy meredeken zuhanó görbe ezzel szemben azt mutatja, hogy már néhány milliméterrel a felület alatt is jelentősen visszaesik a keménység – vagyis vastagabb keresztmetszetben lágy mag marad, még ha a felület maga kellően kemény is. A szabványok az egyes acélminőségekhez elfogadott minimum-maximum keménységi tartományt, úgynevezett Jominy-sávot rendelnek, és az edzhetőséget tömören egy jelöléssel is meg lehet adni (például „J45-6/18” formában: adott Rockwell-keménység adott távolságban a végtől mérve).

    Mitől függ az edzhetőség?

    Ötvöző elem Hatás az edzhetőségre
    Króm (Cr), mangán (Mn), molibdén (Mo), vanádium (V)Erősen növelik – jobbra tolják a TTT-görbét, ezért szerepelnek edzhetőség szempontjából kritikus szerkezeti acélokban
    Nikkel (Ni)Csak enyhén növeli az edzhetőséget, elsősorban a szívósságot javítja
    Szén (C)Az edzhetőségre csak mérsékelt hatással van, viszont az elérhető maximális keménységet döntően ez határozza meg

    Jól szemlélteti ezt a hat vizsgált acélminőségünk. A 42CrMo4 és annak nemesített változata, a 42CrMo4+QT ötvözési koncepciója kifejezetten arra épül, hogy a Cr-Mo tartalom miatt jelentősen jobb az edzhetősége, mint egy hasonló széntartalmú, ötvözetlen acélnak – például a C45E-nek. A szakirodalomban ez a különbség konkrét Jominy-görbékkel is jól dokumentált: azonos hűtési feltételek mellett a 42CrMo4 görbéje sokkal laposabb marad, mint egy hozzá hasonló, de ötvözetlen szénacélé, ami azt jelenti, hogy egy valódi, vastagabb keresztmetszetű alkatrész (például egy nagyobb átmérőjű tengely) esetén a 42CrMo4-gyel jóval egyenletesebb, kiszámíthatóbb tulajdonságok érhetők el a teljes keresztmetszetben – a C45E ezzel szemben inkább vékonyabb falvastagságú vagy kisebb átmérőjű alkatrészeknél nyújt hasonlóan jó eredményt.

    A 16MnCr5-nél az edzhetőség kérdése más megvilágításban jelenik meg: ez betétedző acél, ahol a cél nem a teljes keresztmetszet átedzése, hanem egy kemény, kopásálló felületi réteg létrehozása szívós, kevésbé kemény mag mellett – ennek technológiáját, a cementálást és a betétedzést egy későbbi cikkben tárgyaljuk részletesen. Az S355J2 és E335 szerkezeti acéloknál az edzhetőség jellemzően nem elsődleges kiválasztási szempont, mert ezeket a minőségeket alapállapotban, nemesítés nélkül, hengerelt vagy normalizált állapotban használják.

    Miért fontos ez vásárlóként?

    Ha egy alkatrészt nemesített állapotban rendel, vagy saját maga tervez hőkezelést egy adott keresztmetszetre, az edzhetőség pontosan azt mondja meg, hogy az anyagminőség adott átmérőig valóban garantálja-e az átmenő, egyenletes tulajdonságokat – vagy csak a felületen. Vastagabb keresztmetszetnél ez az a pont, ahol egy jobban ötvözött, jobb edzhetőségű minőségre (mint a 42CrMo4 vagy 42CrMo4+QT) érdemes váltani még akkor is, ha a felületi keménység igénye önmagában egy egyszerűbb minőséggel is teljesíthető lenne.

    Összefoglalva: az edzhetőség nem „jobb vagy rosszabb” tulajdonság önmagában, hanem tervezési szempont – a keresztmetszet méretétől és az elvárt teljesítménytől függően kell megválasztani a megfelelő edzhetőségű acélminőséget. A következő cikkekben az S355J2 minőséget vesszük górcső alá: pontos jelölését, szabványos vegyi összetételét és mechanikai tulajdonságait.

    A sorozatról

    Ez a negyedik cikk a koracel.eu 30 részes szakcikk-sorozatából, amely a hat alapminőséget (S355J2, E335, C45E, 42CrMo4, 42CrMo4+QT, 16MnCr5) mutatja be részletesen.

    Kapcsolódó anyagminőségek

    Az edzhetőség mind a hat koracel.eu alapminőségnél más-más szerepet játszik, nézze meg részletesen bármelyiket:
  • Az acélok hőkezelési fajtái: izzítás, normalizálás, edzés, megeresztés, nemesítés

    Főoldal / Szakcikkek / Az acélok hőkezelési fajtái

    ALAPFOGALMAK – SZAKCIKK 3/30

    Az acélok hőkezelési fajtái: izzítás, normalizálás, edzés, megeresztés, nemesítés

    Ugyanaz az acél teljesen más tulajdonságú lehet a hőkezeléstől függően. A koracel.eu szakcikk-sorozatának harmadik, alapozó cikke az öt legfontosabb hőkezelési eljárást (izzítás, normalizálás, edzés, megeresztés, nemesítés) mutatja be.

    A sorozat előző cikkében bemutattuk, hogy egy adott karbontartalmú acél a hűtés sebességétől függően egészen más szövetelemmé (ferrit, perlit, bainit vagy martenzit) alakulhat, és ez a szövetelem határozza meg a végső keménységet, szilárdságot és szívósságot. A hőkezelés nem más, mint ennek a folyamatnak a tudatos, szabályozott kihasználása: az acélt meghatározott hőmérsékletre hevítjük, ott meghatározott ideig tartjuk, majd meghatározott sebességgel hűtjük, hogy a kívánt szövetszerkezetet és tulajdonságot kapjuk. Ugyanabból az alapanyagból, pusztán a hőkezelés megválasztásával, teljesen más felhasználásra alkalmas acélt lehet készíteni.

    Ez a cikk a koracel.eu szakcikk-sorozatának harmadik, alapozó darabja: az acélok öt legfontosabb hőkezelési eljárását (izzítás, normalizálás, edzés, megeresztés, nemesítés) mutatja be, hogy a hat alapminőség (S355J2, E335, C45E, 42CrMo4, 42CrMo4+QT, 16MnCr5) egyes cikkeiben szereplő szállítási állapotok és tulajdonságok is érthetőek legyenek.

    Mi történik hőkezeléskor? A közös elv

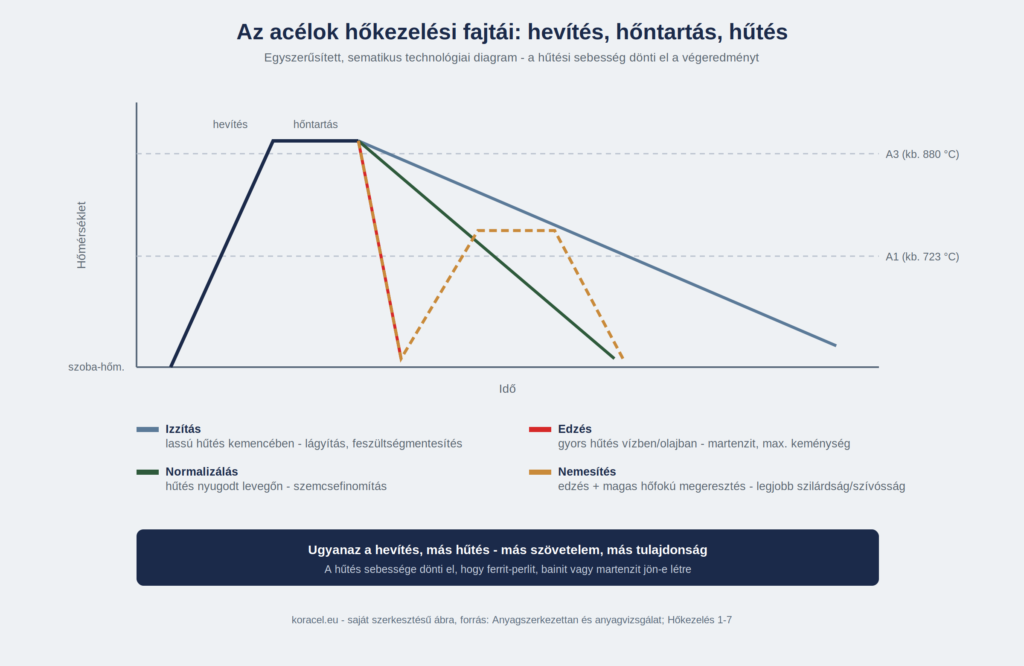
    Szinte minden hőkezelési eljárás ugyanabból a három lépésből épül fel: hevítés egy meghatározott hőmérsékletre (gyakran az előző cikkben bemutatott A1 vagy A3 vonal fölé, az ausztenit tartományba), hőntartás, amíg a keresztmetszet egésze eléri az egyenletes hőmérsékletet és szövetszerkezetet, majd hűtés egy adott közegben (levegőn, olajban vagy vízben) és sebességgel. A három lépés közül gyakorlatilag mindig a hűtés sebessége dönti el, milyen végleges szövetelem és tulajdonság alakul ki, ez pontosan az előző cikkben bemutatott logika.

    Izzítás: a feszültségmentesítő és lágyító hőkezelés

    Az izzítás gyűjtőfogalom: olyan hőkezelési eljárások családja, amelyek célja nem a keménység növelése, hanem éppen ellenkezőleg, az acél lágyítása, belső feszültségeinek csökkentése vagy szövetszerkezetének egyenletesítése. Az izzítási eljárásokat mindig lassú, egyensúlyi hűtés (jellemzően kemencében, kikapcsolt fűtéssel) zárja, így a szövet a diagram szerinti egyensúlyi állapot (ferrit, cementit, perlit) felé közelít.

    A leggyakoribb izzítási altípusok: a lágyítás (a szövet lágyabbá, jobban forgácsolhatóvá és hidegalakíthatóvá tétele, jellemzően A1 hőmérséklet közelében vagy kissé alatta végzett hosszú hőntartással), a feszültségmentesítő izzítás (viszonylag alacsony, kb. 500-650 °C-os hőmérsékleten, a hegesztés, öntés vagy megmunkálás során keletkezett belső feszültségek oldására, szövetszerkezet-változás nélkül), valamint a diffúziós izzítás (magas hőmérsékleten, hosszú ideig, az öntött vagy hengerelt anyagban kialakuló egyenlőtlen összetétel kiegyenlítésére).

    Normalizálás: szemcsefinomítás, egységes szövet

    A normalizálás az acélt az A3 vonal (a teljesen ausztenites tartomány) fölé hevíti, majd nyugodt levegőn hűti, valamivel gyorsabban, mint egy kemencés izzításnál, de messze lassabban, mint edzésnél. Célja elsősorban a szemcsefinomítás: a melegalakítás (hengerlés, kovácsolás) során durvává vagy egyenlőtlenné vált szemcseszerkezetet egyenletes, finomszemcsés ferrit-perlit szövetté alakítja. A koracel.eu kínálatában szereplő szerkezeti és gépacélok (S355J2, E335) jellemzően hengerelt vagy normalizált állapotban kerülnek forgalomba, ez biztosítja a kiegyenlített, garantált mechanikai tulajdonságokat a szabványban rögzített teljes keresztmetszeten.

    Edzés: gyors hűtés, maximális keménység

    Az edzés az acélt szintén az ausztenit tartományba hevíti, majd innen olyan gyorsan hűti (jellemzően vízben, olajban vagy speciális edzőközegben), hogy a diffúziós, egyensúlyi átalakulásnak ne legyen ideje végbemenni. Az eredmény a rendkívül kemény, de rideg martenzit, ahogy azt az előző cikkben bemutattuk. Az edzőközeg megválasztása kompromisszum: a víz gyorsabban hűt (nagyobb esély a teljes átedződésre, vastagabb keresztmetszetben is), de nagyobb a repedés- és vetemedésveszedély is, az olaj lassabban hűt, kíméletesebb, de vékonyabb keresztmetszetben, kisebb ötvözőtartalom mellett nem biztos, hogy elegendő a teljes martenzites átalakuláshoz.

    Az alábbi ábra a hőkezelési eljárások közös logikáját, a hevítés-hőntartás-hűtés hármasát és a hűtési sebesség hatását foglalja össze:

    Saját szerkesztésű ábra, forrás: Anyagszerkezettan és anyagvizsgálat; Hőkezelés 1-7.

    Megeresztés: az edzés elengedhetetlen párja

    Frissen edzett állapotban az acél martenzites szövete rendkívül kemény, de egyben nagyon rideg és belső feszültséggel terhelt is, önmagában szinte sosem alkalmas terhelésre. A megeresztés ezt oldja fel: az edzett acélt A1 alatti hőmérsékletre (jellemzően 150-650 °C közé) hevítjük, majd hűtjük. A megeresztési hőmérséklet megválasztása közvetlenül szabályozza a végső keménység és szívósság arányát:

    Megeresztési hőmérsékletJellemző hatásTipikus alkalmazás
    kb. 150-250 °Ca legnagyobb keménység megmarad, csak a legveszélyesebb belső feszültségek oldódnakkopásálló, nagy keménységű felületek, betétedzett rétegek
    kb. 300-500 °Cközepes keménység, rugalmassági tulajdonságok javulnakrugók, szerszámok egy része
    kb. 500-650 °Ca keménység jelentősen csökken, a szívósság és nyúlás nagymértékben javulnemesített gépalkatrészek (ez a nemesítés tartománya)

    Nemesítés: edzés és magas hőfökú megeresztés együtt

    A nemesítés nem önálló, harmadik eljárás, hanem az edzés és a magas hőmérsékletű (kb. 500-650 °C-os) megeresztés kombinációja, egy meghatározott célra: a szilárdság és a szívósság lehető legjobb egyensúlyának elérésére. A megeresztett martenzit szövete ilyenkor jóval szívósabb, mint a hengerelt, ferrit-perlites állapoté ugyanazon szilárdság mellett, ez a nemesítés valódi haszna. A nemesítés sikerét gyakran az Rm/Re (szakítószilárdság és folyáshatár) viszonyszám növekedésével jellemzik, minél közelebb kerül ez az arány 1-hez, annál „nemesebb”, kiegyenlítettebb a szövet viselkedése.

    A koracel.eu kínálatában a C45E és a 42CrMo4 tipikusan nemesíthető minőség, a vevő megrendelheti nyers (hengerelt) állapotban, és a saját gyártási folyamatában maga végzi el a nemesítést, vagy megrendelheti gyárilag nemesített állapotban is, ez utóbbi a koracel.eu 42CrMo4+QT minősége (a „QT” rövidítés éppen a Quenched and Tempered, vagyis edzett és megeresztett állapotra utal, ahogy azt a sorozat első cikke is bemutatta). Az „átnemesíthetőség” fogalma azt fejezi ki, hogy egy adott keresztmetszetű darab magja is eléri-e a felülettel közel azonos szilárdságot, ez elsősorban az acél ötvözöttsegétől (a 42CrMo4 esetében a króm- és molibdéntartalomtól) függ.

    Külön eset: a betétedzés

    A fentiőktől eltérő elven működik a betétedzés (cementálás): itt nem az egész keresztmetszetet, hanem csak az alacsony karbontartalmú acél felületi rétegét dúsítják karbonban (kb. 900 °C körüli hőmérsékleten, karbonban gazdag közegben tartva), majd ezt a feldúsult felületi réteget edzik. Az eredmény egy kemény, kopásálló külső héj és egy szívós, jó ütésállóságú belső mag kombinációja, ez a koracel.eu 16MnCr5 minőségének jellegzetes tulajdonsága. Mivel ez egy önálló, részletesebb témakör, a sorozat egy külön cikkben tér vissza rá.

    Az öt eljárás összefoglalva

    EljárásHűtésCél
    Izzításlassú, kemencébenlágyítás, feszültségmentesítés, egyenletesítés
    Normalizálásnyugodt levegőnszemcsefinomítás, egyenletes ferrit-perlit szövet
    Edzésgyors, vízben/olajbanmaximális keménység (martenzit)
    Megeresztéslevegőn, edzés utánbelső feszültség oldása, szívósság visszaallítása
    Nemesítésedzés + magas hőfökú megeresztéslegjobb szilárdság-szívósság arány

    Mit jelent mindez a koracel.eu hat alapminőségénél?

    Az S355J2 és az E335 jellemzően hengerelt vagy normalizált állapotban kerül forgalomba, hőkezelést a vevő általában nem végez rajtuk. A C45E és a 42CrMo4 mindkettő nemesíthető, a vevő döntheti el, hogy nyers vagy gyárilag nemesített (42CrMo4+QT) állapotban rendeli. A 16MnCr5 a betétedzés klasszikus alapanyaga, itt a hőkezelést szinte mindig a felhasználó, a végleges alkatrész-geometria ismeretében végzi el.

    Összefoglalás

    Az izzítás, a normalizálás, az edzés, a megeresztés és a nemesítés mind ugyanazt a fizikai elvet használja ki, amit a sorozat előző cikke bemutatott: a hevítés hőmérséklete és a hűtés sebessége határozza meg, milyen szövetelem (ferrit, perlit, bainit vagy martenzit) jön létre, és ezzel milyen keménység, szilárdság és szívósság várható. Amíg az izzítás és a normalizálás a lágyabb, egyenletesebb szövetet célozza, az edzés a maximális keménységet, a megeresztés és a nemesítés pedig a kettő közötti, gyakorlatban leginkabb használható egyensúlyt.

    A sorozat következő cikkei innentől minőségenként haladnak tovább: sorra veszik a hat alapminőség jelölését, összetételét, mechanikai tulajdonságait és tipikus felhasználási területeit, kezdve az S355J2 szerkezeti acéllal.

    A sorozatról

    Ez a harmadik cikk a koracel.eu 30 részes szakcikk-sorozatából, amely a hat alapminőséget (S355J2, E335, C45E, 42CrMo4, 42CrMo4+QT, 16MnCr5) mutatja be részletesen.

  • A vas-szén ötvözeti diagram és az acél szövetszerkezete: ferrit, perlit, bainit, martenzit

    Főoldal / Szakcikkek / A vas-szén diagram és az acél szövetszerkezete

    ALAPFOGALMAK – SZAKCIKK 2/30

    A vas-szén ötvözeti diagram és az acél szövetszerkezete: ferrit, perlit, bainit, martenzit

    Miért lehet ugyanaz az acél lágy vagy üvegkemény? A koracel.eu szakcikk-sorozatának második, alapozó cikke a vas-szén diagramot és az acél négy legfontosabb szövetelemét (ferrit, perlit, bainit, martenzit) mutatja be.

    Két, egymással azonos vegyi összetételű acéldarab is teljesen más tulajdonságú lehet attól függően, hogy milyen szövetszerkezettel rendelkezik. Ugyanaz a 0,45% karbontartalmú acél lágy és jól megmunkálható is lehet, meg üvegkemény és rideg is, a kettő között a különbség nem a receptben, hanem abban van, hogyan hűlt le és hőkezelődött a gyártás során. Ennek megértéséhez egyetlen ábra, a vas-szén ötvözeti diagram adja a kulcsot: ez mutatja meg, milyen szövetelemek (ferrit, cementit, perlit, ausztenit) és milyen feltételek mellett jönnek létre egy adott karbontartalmú acélban.

    Ez a cikk a koracel.eu szakcikk-sorozatának második, alapozó darabja: a vas-szén diagram logikáját és az acél négy legfontosabb szövetelemét (ferrit, perlit, bainit, martenzit) mutatja be, hogy a következő cikkekben tárgyalt hőkezelési eljárások (edzés, megeresztés, nemesítés, betétedzés) és a hat koracel.eu alapminőség tulajdonságai is érthetőek legyenek.

    Mi a vas-szén ötvözeti diagram, és miért az acél „térképe”?

    A vas-szén állapotábra (más néven vas-vaskarbid diagram) azt mutatja meg, hogy egy adott karbontartalmú vas-szén ötvözet milyen hőmérsékleten milyen szerkezeti állapotban (fázisban) van egyensúlyi, lassú lehűtés mellett. A vízszintes tengelyen a széntartalom (tömegszázalékban, 0-tól kb. 2,06%-ig, ez az acélok tartománya, fölötte már öntöttvasról beszélünk), a függőleges tengelyen a hőmérséklet szerepel. A diagram mezőit elválasztó vonalak (a szakirodalomban GOS, GSE, PSK stb. jelöléssel) mutatják meg, mikor és milyen szövetelem válik ki az ötvözetből hűlés közben.

    A diagram gyakorlati haszna, hogy előre megmondja: ha egy adott karbontartalmú acélt egy adott hőmérsékletre hevítünk, majd onnan meghatározott módon hűtünk, milyen szövetszerkezet, és ezen keresztül milyen keménység, szilárdság és szívósság várható. Ez az elv áll minden hőkezelési eljárás (izzítás, normalizálás, edzés, megeresztés, nemesítés) mögött, ezekről a sorozat következő cikke szól részletesen.

    Az acél két rácsszerkezete: a hőkezelés fizikai alapja

    A hőkezelés azért lehetséges egyáltalán, mert a tiszta vas (és vele az acél is) allotróp: a hőmérséklettől függően kétféle kristályrácsban is létezhet.

    MódosulatRácsszerkezetJellemző
    alfa-vas (α)térközepes köbös (bcc)szobahőmérsékleten stabil, ez adja a ferrit rácsát, alig old karbont
    gamma-vas (γ)lapközepes köbös (fcc)kb. 910-1392 °C között stabil, ez az ausztenit rácsa, sokkal több karbont képes oldani

    A gamma-vas (ausztenit) rácsában lévő üregek nagyobbak, ezért jóval több szenet képes oldott állapotban tartani, mint az alfa-vas (ferrit) rácsa. Ez a különbség a hőkezelés alapja: az acélt felhevítjük az ausztenit tartományba, ahol a szén egyenletesen, oldott állapotban oszlik el a rácsban, majd a lehűtés sebességétől függően választjuk meg, milyen szövetelem jöjjön létre a visszaalakuláskor. Lassú hűtésnél a diagram szerinti egyensúlyi szövetelemek (ferrit, cementit, perlit) alakulnak ki, gyors hűtésnél (edzés) ennek nincs ideje végbemenni, és a szén „csapdába esik” a rácsban, ez adja a martenzitet.

    Az átalakulási hőmérsékletek: A1 és A3

    A diagramon két átalakulási hőmérséklet a legfontosabb tájékozódási pont minden hőkezelési eljáráshoz:

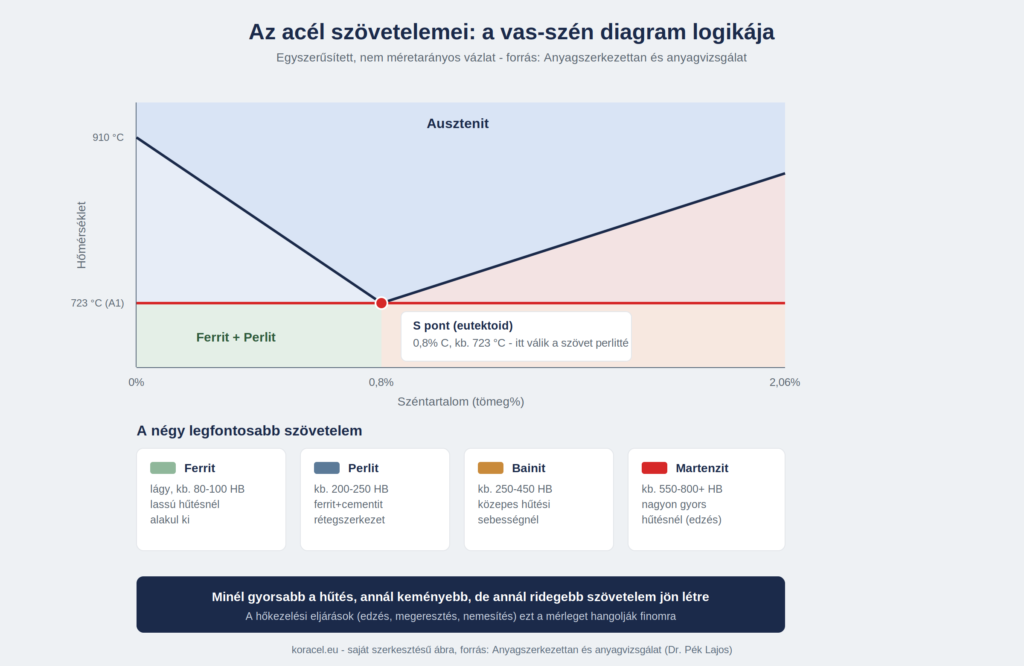
    A1 hőmérséklet (kb. 723 °C): ezen a hőfokon megy végbe az ún. eutektoidos átalakulás, minden szénacélra érvényes, a széntartalomtól függetlenül. A1 alatt egyensúlyi állapotban nincs ausztenit.

    A3 vonal: a széntartalomtól függő hőmérséklet (kb. 723-től 910 °C-ig csökken, ahogy a széntartalom nő 0-tól 0,8%-ig), efölött az acél teljes egészében ausztenites szerkezetű. A hőkezelési eljárásoknál gyakran szereplő „A3 fölé hevítés” éppen ezt a vonalat jelenti.

    Az alábbi ábra a vas-szén diagram lényegét és a négy legfontosabb szövetelem kialakulását foglalja össze:

    Saját szerkesztésű ábra, forrás: Anyagszerkezettan és anyagvizsgálat (Dr. Pék Lajos).

    Az egyensúlyi szövetelemek: ferrit, cementit és perlit

    Lassú, egyensúlyi lehűtés esetén (ilyen például az izzítás vagy a normalizálás) az acélban háromféle alapvető szövetelem alakulhat ki:

    SzövetelemLeírásJellemző
    Ferritmajdnem tiszta alfa-vas, alig old karbont (max. kb. 0,02%)lágy, jól alakítható, kis szilárdságú, kb. 80-100 HB
    Cementitvas-karbid vegyület (Fe₃C), 6,67% karbontartalommalnagyon kemény és rideg, kb. 800 HB fölött
    Perlitferrit- és cementitlemezek szabályos, rétegzett keveréke (eutektoid)a kettő közötti tulajdonság, kb. 200-250 HB

    A perlit a diagram eutektoidos pontjánál (0,8% karbontartalom, kb. 723 °C-on) alakul ki: az ausztenit ilyenkor közvetlenül, egy lépésben bomlik szabályos ferrit-cementit rétegszerkezetté. Ez a leggyakoribb szövetelem-pár a hőkezeletlen, hengerelt állapotú szerkezeti és gépacélokban.

    Hipoeutektoidos, eutektoidos és hipereutektoidos acélok

    A karbontartalom alapján az acélokat három csoportba soroljuk, ez a felosztás a diagram eutektoidos pontjához (0,8% C) igazodik:

    Hipoeutektoidos acélok (karbontartalom 0,8% alatt, ide tartozik a koracel.eu szinte minden minősége): a szövetszerkezet ferrit és perlit keveréke, minél nagyobb a karbontartalom, annál nagyobb a perlit aránya, és annál nagyobb a szilárdság, kisebb a nyúlás.

    Eutektoidos acél (0,8% C): a szövet tisztán perlit, ferrit vagy cementit szabad formában gyakorlatilag nem marad.

    Hipereutektoidos acélok (0,8% fölött, 2,06%-ig): a szövet perlit és szemcsehatárokon kiváló, rideg cementithálózat keveréke, ilyen összetételű szerszámacéloknál a cementitháló elkerülése kifejezetten hőkezelés-technológiai kérdés.

    A koracel.eu hat alapminősége ebből a szempontból mind hipoeutektoidos: a legalacsonyabb karbontartalmú a 16MnCr5 (kb. 0,16% C, túlnyomórészt ferrites szövet nyers állapotban), a legmagasabb a C45E és a 42CrMo4 család (kb. 0,42-0,50% C, jelentős perlithányaddal).

    Amikor a hűtés nem egyensúlyi: bainit és martenzit

    A ferrit, cementit és perlit mind lassú, diffúziós átalakulással jön létre: a vasatomoknak és a karbonatomoknak van idejük „átrendeződni” a stabil, egyensúlyi helyzetbe. Ha az ausztenit állapotú acélt ehelyett gyorsan hűtjük, a diffúziónak nincs elég ideje végbemenni, és két, egyensúlyon kívüli szövetelem valamelyike alakul ki.

    Bainit: közepes hűtési sebességnél keletkező, tűs-lemezes szerkezetű átmeneti szövetelem a perlit és a martenzit között, részben diffúziós folyamattal jön létre. Szilárdsága és keménysége a perlitnél nagyobb, szívóssága viszont jobb, mint a martenziténé, ezért egyes speciális hőkezelési eljárásoknál (pl. izoterm edzés) kifejezetten ezt célozzák.

    Martenzit: nagyon gyors hűtésnél (edzésnél) jön létre, amikor a diffúziónak egyáltalán nincs ideje végbemenni. A gamma-vas rácsa ilyenkor „belefagyva” alakul át alfa-vas jellegű ráccsá, de a benne oldva maradt karbon eltorzítja a rácsot (tetragonális szerkezet), ez a torzulás adja a martenzit rendkívüli, akár 800 HB fölötti keménységét, cserébe nagyon rideg és belső feszültséggel terhelt állapotban. Éppen ezért az edzett, martenzites acélt szinte sosem használjuk megeresztés (a martenzit feszültségeit oldó, alacsonyabb hőmérsékletű újrahevítés) nélkül, erről a sorozat következő cikke szól részletesen.

    A négy szövetelem összehasonlítva

    SzövetelemKialakulásJellemző keménységTipikus előfordulás
    Ferrit + perlitlassú, egyensúlyi hűtéskb. 120-250 HBhengerelt, normalizált állapotú acélok (pl. S355J2, E335)
    Bainitközepes hűtési sebességkb. 250-450 HBizoterm edzésnél, speciális eljárásoknál
    Martenzit (edzett)nagyon gyors hűtés (edzés)kb. 550-800+ HBedzett, megeresztés előtti állapot, betétedzett réteg
    Megeresztett martenzitedzés után magasabb hőmérsékletű újrahevítésa megeresztési hőfoktól függően, kb. 250-450 HBnemesített állapotú acélok (pl. 42CrMo4+QT)

    Mit jelent mindez a koracel.eu hat alapminőségénél?

    A hat alapminőség szövetszerkezete a szállítási állapottól függően nagyon eltérő lehet, pedig a vegyi összetétel önmagában csak a lehetőségeket határolja be. Az S355J2 és az E335 tipikusan hengerelt vagy normalizált állapotban kerül forgalomba, jellemző szövete ferrit és perlit keveréke. A C45E és a 42CrMo4 nyers, hőkezeletlen állapotban szintén ferrites-perlites, de mindkettő alkalmas nemesítésre (edzés + magas hőmérsékletű megeresztés), ekkor a szövet megeresztett martenzitté alakul, ez a 42CrMo4+QT minőség gyári állapota is. A 16MnCr5 esete a legérdekesebb: betétedzés után a felületi rétege martenzites (kemény, kopásálló), a magja viszont ferrit-perlit marad (szívós), ez a kombináció adja a betétedzhető acélok jellegzetes „kemény héj, szívós mag” tulajdonságát.

    Összefoglalás

    A vas-szén ötvözeti diagram nem elvont elmélet, hanem a hőkezelés gyakorlati térképe: megmondja, hogy egy adott karbontartalmú acél milyen hőmérsékletről, milyen hűtési sebességgel milyen szövetelemmé (ferrit, perlit, bainit vagy martenzit) alakul, és ezzel milyen keménységet, szilárdságot és szívósságot kap. Minél gyorsabb a hűtés az ausztenit tartományból, annál keményebb, de annál ridegebb szövetelem jön létre, ezt a mérleget hangolja finomra a megeresztés és a nemesítés.

    A sorozat következő cikke pontosan erről szól: az acélok hőkezelési fajtáiról (izzítás, normalizálás, edzés, megeresztés, nemesítés) és arról, hogy ezek a diagramon bemutatott elveket a gyakorlatban hogyan alkalmazzák a koracel.eu minőségeinél.

    A sorozatról

    Ez a második cikk a koracel.eu 30 részes szakcikk-sorozatából, amely a hat alapminőséget (S355J2, E335, C45E, 42CrMo4, 42CrMo4+QT, 16MnCr5) mutatja be részletesen.

  • Hogyan olvassuk az acél jelölését? Az MSZ EN 10027 rendszer egyszerűen

    Főoldal / Szakcikkek / Hogyan olvassuk az acél jelölését?

    ALAPFOGALMAK – SZAKCIKK 1/30

    Hogyan olvassuk az acél jelölését? Az MSZ EN 10027 rendszer egyszerűen

    Miért nem véletlen betűszó az S355J2 vagy a 42CrMo4? A koracel.eu szakcikk-sorozatának első, alapozó cikke az MSZ EN 10027 jelölésrendszer logikáját mutatja be. Innen indul a hat alapminőséget (S355J2, E335, C45E, 42CrMo4, 42CrMo4+QT, 16MnCr5) bemutató teljes sorozat.

    Aki köracélt rendel, előbb-utóbb szembesül vele: a szállítólevélen, a bizonylaton vagy egy géprajzon olyan rövidítések szerepelnek, mint S355J2, 42CrMo4 vagy 16MnCr5. Ezek nem véletlenszerű kódnevek, hanem egy szigorúan felépített, egész Európában egységes szabvány, az MSZ EN 10027 szerinti jelölések, amelyekből anélkül is leolvasható az acél legfontosabb tulajdonsága, hogy megnyitnánk egy anyagvizsgálati jegyzőkönyvet. Aki érti a jelölés logikáját, egy pillantás alatt eldönti, hogy egy adott acél alkalmas-e a tervezett feladatra, és azt is, hogy miért kér el a kereskedő magasabb árat egy nemesített (+QT) tételért, vagy miért nem cserélhető fel gond nélkül egy szerkezeti acél egy betétedzhető minőséggel.

    Ez a cikk a koracel.eu szakcikk-sorozatának alapozó darabja: a jelölésrendszer logikáját mutatja be, hogy utána minden egyes minőség-oldalon (S355J2, E335, C45E, 42CrMo4, 42CrMo4+QT, 16MnCr5) magától értetődő legyen, honnan ered a név.

    Miért van szükség szabványos acéljelölésre?

    Európában korábban minden ország a saját nemzeti szabványa szerint nevezte el az acélokat: Németországban a DIN 17100 (pl. St 52-3), Franciaországban az AFNOR (pl. E 36-3), Magyarországon az MSZ (pl. „50 42”). Ugyanaz az acél piaconként más-más néven futott, ami import-export helyzetben komoly félreértésekhez vezethetett. Az EN 10027 (nálunk MSZ EN 10027) pontosan ezt a problémát oldja meg: egyetlen, egész Európában érvényes logika szerint nevezi meg az acélokat, a régi nemzeti jelölések pedig ma már csak megfeleltető táblázatokban élnek tovább.

    Két jelölési rendszer egymás mellett

    Az MSZ EN 10027 valójában két, párhuzamosan használt jelölést definiál ugyanahhoz az acélhoz:

    Rövid jel (MSZ EN 10027-1). Ez a köznyelvben és a kereskedelemben megszokott forma, például S355J2 vagy 42CrMo4. Betűkből és számokból áll, és nem véletlenszerű: minden karaktere tulajdonságot kódol.

    Számjel / anyagszám (MSZ EN 10027-2). Egy „1.” kezdőtű pontozott számsor, például 1.0577 (az S355J2 anyagszáma) vagy 1.7225 (a 42CrMo4-é). Ez az ún. Werkstoffnummer, amit elsősorban nyilvántartásokban és gyártói tanúsítványokon használnak, mert számítógépes feldolgozásra alkalmasabb, mint a betűs rövid jel.

    Az 1. csoport: amikor a jelölés a mechanikai tulajdonságról szól

    A rövid jel felépítése attól függ, hogy az acél melyik fő csoportba tartozik. Az első nagy csoportban a jelölés az acél felhasználására és mechanikai tulajdonságára utal. Ide tartozik a koracel.eu S355J2 és E335 minősége is. A jelölés egy vezérjellel kezdődik, amely az acél felhasználási területét mutatja:

    VezérjelJelentés
    Sszerkezeti acélok
    Pacélok nyomástartó felhasználásra
    Lacélok csővezetékekhez
    Egépacélok
    Bbetonacélok
    Yacélok előfeszített betonszerkezetekhez
    Rsínacélok
    H / D / T / Mhidegen hengerelt, hidegalakításra, ónozott, ill. elektrotechnikai acéltermékek

    A vezérjelet követő szám az S, P, L, E csoportban a minimális folyáshatár értéke N/mm²-ben (a legkisebb szabványos anyagvastagságra vonatkozóan). Így az S355 azt jelenti: szerkezeti acél, amelynek folyáshatára legalább 355 N/mm². Ugyanez a logika áll az E335 mögött is: gépacél, minimum 335 N/mm² folyáshatárral.

    Kiegészítő jelek: az ütőmunka és a vizsgálati hőmérséklet

    A vezérjel + szám után gyakran egy-két betű és egy számjegy következik. Ez a kiegészítő jel, amely az acél garantált ütőmunkájára (szívósságára) és annak vizsgálati hőmérsékletére utal:

    Ütőmunka jeleMin. ütőmunkaHőmérséklet jeleVizsgálati hőmérséklet
    J27 JR+20 °C
    K40 J00 °C
    L60 J2 / 3 / 4 / 5 / 6−20 / −30 / −40 / −50 / −60 °C

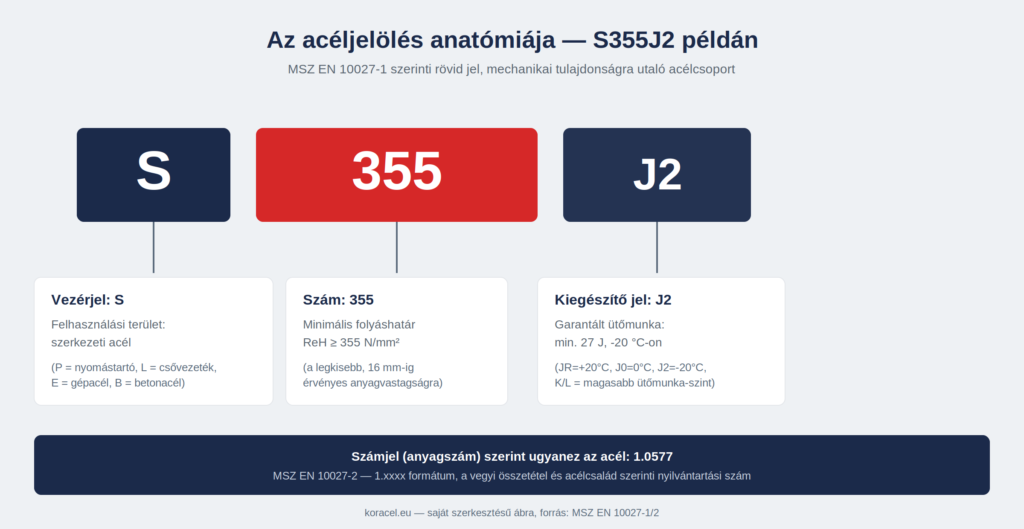
    Tehát a J2 jelentése: legalább 27 joule ütőmunka, −20 °C-on garantálva. Minél alacsonyabb hőmérsékleten teljesíti az acél ugyanazt az ütőmunka-értéket, annál jobb a hidegszívóssága, ami hegesztett, télen is terhelt szerkezeteken kifejezetten fontos szempont.

    Ezen felül egy harmadik jelcsoport a szállítási állapotra utalhat: N = normalizált (vagy szabályos hőmérsékleten hengerelt), M = termomechanikusan hengerelt, Q = nemesített. Ez utóbbi pontosan az, ami a koracel.eu 42CrMo4+QT minőségének nevében is megjelenik. A „QT” (Quenched and Tempered, azaz nemesített: edzett és megeresztétt) állapotot jelöli, szemben a nyers, hőkezeletlen 42CrMo4-gyel.

    Példa: az S355J2 jelölés dekódolása

    Az alábbi ábra mutatja, hogyan bomlik három, önmagában is értelmes részre az S355J2 jelölés:

    Az acéljelölés anatómiája: S betű, 355 szám és J2 kiegészítő jel jelentése, S355J2 példáján

    Saját szerkesztésű ábra, forrás: MSZ EN 10027-1/2.

    S (szerkezeti acél) + 355 (min. folyáshatár 355 N/mm²) + J2 (min. 27 J ütőmunka −20 °C-on). Ez az S355J2, a koracel.eu egyik alapminősége. Számjele: 1.0577.

    A 2. csoport: amikor a jelölés a vegyi összetételről szól

    A rövid jel másik nagy családja nem a mechanikai tulajdonságot, hanem közvetlenül az acél vegyi összetételét kódolja. Ide tartozik a koracel.eu C45E, 42CrMo4, 42CrMo4+QT és 16MnCr5 minősége is.

    Ötvözetlen acélok, ha a mangántartalom átlaga 1%-nál kisebb: a jelölés egyszerűen a C betűből és a karbontartalom (középérték) százszorosából áll. Egy 0,45% átlagos karbontartalmú acél jele tehát C45. Ez pontosan a koracel.eu C45E minőségének gyökere (a karbontartalom valójában 0,42–0,50% között mozog, a középérték kerekítve 45). Az „E” utótag a kén- és foszfortartalom felső határának garantálását jelöli (ez a „minőségi” nemesíthető acél, amit a koracel.eu is forgalmaz), míg az „R” utótag (pl. C45R) egy szűkebb, szándékosan megemelt kéntartalom-tartományt jelent, ami a jobb forgácsolhatóságot szolgálja, automata gépeken történő megmunkáláshoz.

    Ötvözött acélok, ha egyik ötvözőelem sem haladja meg az 5%-ot (ide tartozik a 42CrMo4 és a 16MnCr5 is). Ez a családja a legtöbb géptervezésben használt nemesíthető és betétedzhető acélnak. A jelölés felépítése: (1) a karbontartalom középértékének százszorosa; (2) az acél jellemző ötvözőinek vegyjele, csökkenő mennyiség szerinti sorrendben; (3) az ötvözőtartalom egy szabványos szorzótényezővel felszorozva és egész számra kerekítve. A szorzótényezők elemenként eltérnek: Cr, Co, Mn, Ni, Si, W esetén ×4; Al, Be, Cu, Mo, Nb, Pb, Ta, Ti, V, Zr esetén ×10; Ce, N, P, S esetén ×100; B esetén ×1000.

    Nézzük meg ez alapján a 42CrMo4 nevét: a karbontartalom átlaga kb. 0,42% → 42. A fő ötvöző a króm, kb. 1,0% átlagos tartalommal, a Cr szorzótényezője 4, tehát 1,0% × 4 ≈ 4. Innen a név: 42CrMo4 (a molibdén, mint második ötvöző, a névben szerepel, de a jelölés, a legtöbb hasonló, DIN-eredetű nemesíthető acélnévhez hasonlóan, csak a fő ötvöző szorzott értékét viseli). A 16MnCr5 ugyanígy épül fel: 0,16% karbon → 16, a fő ötvöző a mangán, kb. 1,1–1,3% átlagos tartalommal, 4-es szorzótényezővel kb. 5-re kerekítve.

    A hat koracel.eu alapminőség jelölése röviden

    MinőségCsoportJelölés jelentéseAnyagszám
    S355J2mechanikai tulajdonságszerkezeti acél, min. Re 355 N/mm², 27 J ütőmunka −20 °C-on1.0577
    E335mechanikai tulajdonsággépacél, min. Re 335 N/mm²1.0060
    C45Evegyi összetételnemesíthető szénacél, ~0,45% C, garantált max. P/S1.1191
    42CrMo4vegyi összetételkrómmolibdén-ötvözésű nemesíthető acél, ~0,42% C1.7225
    42CrMo4+QTvegyi összetétel + állapotmint a 42CrMo4, de gyárilag nemesített állapotban szállítva1.7225
    16MnCr5vegyi összetételmangán-krómötvözésű betétedzhető acél, ~0,16% C (piaci nevén „BC3”)1.7131

    A számjel (anyagszám) logikája dióhéjban

    Az anyagszám mindig 1.-gyel kezdődik (ez maga a „vas/acél” anyagcsoportot jelöli), amit egy négyjegyű szám követ. Ennek első két számjegye azt a mezőt azonosítja, amelybe az acélt a szabvány besorolja, az utolsó két számjegy pedig a csoporton belüli sorszám. Gyakorlati szempontból a lényeg: az anyagszám egyértelmű, nemzetközileg egyedi azonosító. Miközben a rövid jelek időnként hasonlítanak egymásra, az anyagszám tévedésre nem ad lehetőséget, ezért ez szerepel minden hivatalos anyagbizonyítványon (pl. EN 10204 szerinti 3.1-es tanúsítványon) elsődleges azonosítóként.

    Összefoglalás

    Az MSZ EN 10027 szerinti jelölés nem egy önkényes márkanév, hanem egy olvasható, logikus rendszer: a betűk az acél rendeltetésére vagy fő ötvözőire, a számok pedig a mechanikai tulajdonságra vagy a vegyi összetételre utalnak. Ha legközelebb egy szállítólevélen vagy géprajzon S355J2-t, C45E-t vagy 42CrMo4-et lát, most már tudja, mit takar a név.

    A sorozat következő cikkei ezen minőségek mindegyikét külön-külön is bemutatják: kémiai összetételüket, mechanikai tulajdonságaikat, hőkezelésüket és tipikus felhasználási területeiket.

    A sorozatról

    Ez az első cikk a koracel.eu 30 részes szakcikk-sorozatából, amely a hat alapminőséget (S355J2, E335, C45E, 42CrMo4, 42CrMo4+QT, 16MnCr5) mutatja be részletesen.