Főoldal / Szakcikkek / A vas-szén diagram és az acél szövetszerkezete
A vas-szén ötvözeti diagram és az acél szövetszerkezete: ferrit, perlit, bainit, martenzit
Miért lehet ugyanaz az acél lágy vagy üvegkemény? A koracel.eu szakcikk-sorozatának második, alapozó cikke a vas-szén diagramot és az acél négy legfontosabb szövetelemét (ferrit, perlit, bainit, martenzit) mutatja be.
Két, egymással azonos vegyi összetételű acéldarab is teljesen más tulajdonságú lehet attól függően, hogy milyen szövetszerkezettel rendelkezik. Ugyanaz a 0,45% karbontartalmú acél lágy és jól megmunkálható is lehet, meg üvegkemény és rideg is, a kettő között a különbség nem a receptben, hanem abban van, hogyan hűlt le és hőkezelődött a gyártás során. Ennek megértéséhez egyetlen ábra, a vas-szén ötvözeti diagram adja a kulcsot: ez mutatja meg, milyen szövetelemek (ferrit, cementit, perlit, ausztenit) és milyen feltételek mellett jönnek létre egy adott karbontartalmú acélban.
Ez a cikk a koracel.eu szakcikk-sorozatának második, alapozó darabja: a vas-szén diagram logikáját és az acél négy legfontosabb szövetelemét (ferrit, perlit, bainit, martenzit) mutatja be, hogy a következő cikkekben tárgyalt hőkezelési eljárások (edzés, megeresztés, nemesítés, betétedzés) és a hat koracel.eu alapminőség tulajdonságai is érthetőek legyenek.
Mi a vas-szén ötvözeti diagram, és miért az acél „térképe”?
A vas-szén állapotábra (más néven vas-vaskarbid diagram) azt mutatja meg, hogy egy adott karbontartalmú vas-szén ötvözet milyen hőmérsékleten milyen szerkezeti állapotban (fázisban) van egyensúlyi, lassú lehűtés mellett. A vízszintes tengelyen a széntartalom (tömegszázalékban, 0-tól kb. 2,06%-ig, ez az acélok tartománya, fölötte már öntöttvasról beszélünk), a függőleges tengelyen a hőmérséklet szerepel. A diagram mezőit elválasztó vonalak (a szakirodalomban GOS, GSE, PSK stb. jelöléssel) mutatják meg, mikor és milyen szövetelem válik ki az ötvözetből hűlés közben.
A diagram gyakorlati haszna, hogy előre megmondja: ha egy adott karbontartalmú acélt egy adott hőmérsékletre hevítünk, majd onnan meghatározott módon hűtünk, milyen szövetszerkezet, és ezen keresztül milyen keménység, szilárdság és szívósság várható. Ez az elv áll minden hőkezelési eljárás (izzítás, normalizálás, edzés, megeresztés, nemesítés) mögött, ezekről a sorozat következő cikke szól részletesen.
Az acél két rácsszerkezete: a hőkezelés fizikai alapja
A hőkezelés azért lehetséges egyáltalán, mert a tiszta vas (és vele az acél is) allotróp: a hőmérséklettől függően kétféle kristályrácsban is létezhet.
| Módosulat | Rácsszerkezet | Jellemző |
|---|---|---|
| alfa-vas (α) | térközepes köbös (bcc) | szobahőmérsékleten stabil, ez adja a ferrit rácsát, alig old karbont |
| gamma-vas (γ) | lapközepes köbös (fcc) | kb. 910-1392 °C között stabil, ez az ausztenit rácsa, sokkal több karbont képes oldani |
A gamma-vas (ausztenit) rácsában lévő üregek nagyobbak, ezért jóval több szenet képes oldott állapotban tartani, mint az alfa-vas (ferrit) rácsa. Ez a különbség a hőkezelés alapja: az acélt felhevítjük az ausztenit tartományba, ahol a szén egyenletesen, oldott állapotban oszlik el a rácsban, majd a lehűtés sebességétől függően választjuk meg, milyen szövetelem jöjjön létre a visszaalakuláskor. Lassú hűtésnél a diagram szerinti egyensúlyi szövetelemek (ferrit, cementit, perlit) alakulnak ki, gyors hűtésnél (edzés) ennek nincs ideje végbemenni, és a szén „csapdába esik” a rácsban, ez adja a martenzitet.
Az átalakulási hőmérsékletek: A1 és A3
A diagramon két átalakulási hőmérséklet a legfontosabb tájékozódási pont minden hőkezelési eljáráshoz:
A1 hőmérséklet (kb. 723 °C): ezen a hőfokon megy végbe az ún. eutektoidos átalakulás, minden szénacélra érvényes, a széntartalomtól függetlenül. A1 alatt egyensúlyi állapotban nincs ausztenit.
A3 vonal: a széntartalomtól függő hőmérséklet (kb. 723-től 910 °C-ig csökken, ahogy a széntartalom nő 0-tól 0,8%-ig), efölött az acél teljes egészében ausztenites szerkezetű. A hőkezelési eljárásoknál gyakran szereplő „A3 fölé hevítés” éppen ezt a vonalat jelenti.
Az alábbi ábra a vas-szén diagram lényegét és a négy legfontosabb szövetelem kialakulását foglalja össze:
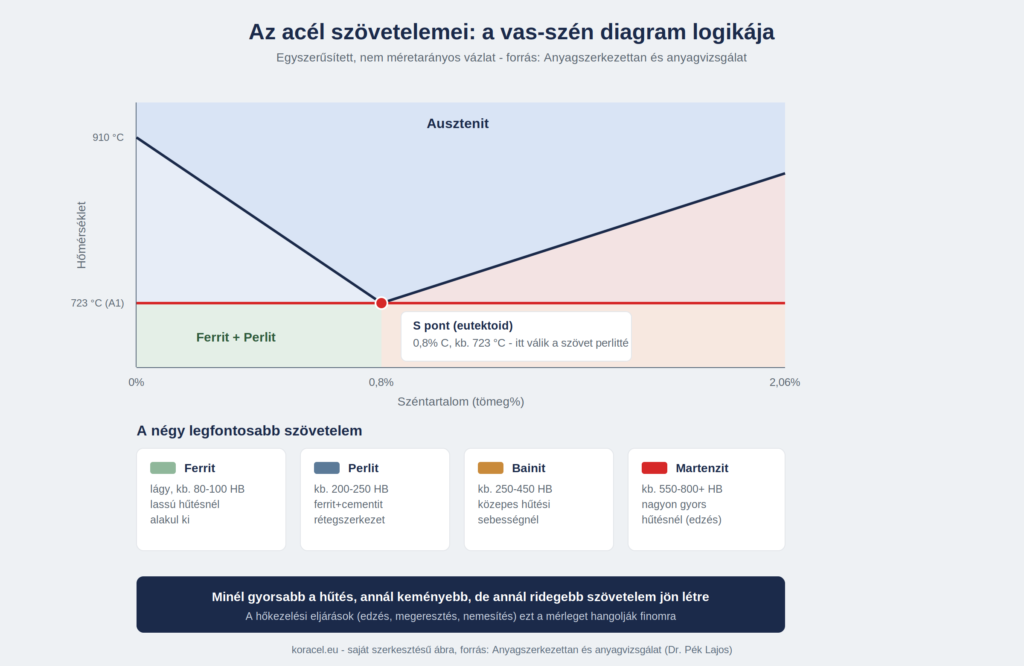
Saját szerkesztésű ábra, forrás: Anyagszerkezettan és anyagvizsgálat (Dr. Pék Lajos).
Az egyensúlyi szövetelemek: ferrit, cementit és perlit
Lassú, egyensúlyi lehűtés esetén (ilyen például az izzítás vagy a normalizálás) az acélban háromféle alapvető szövetelem alakulhat ki:
| Szövetelem | Leírás | Jellemző |
|---|---|---|
| Ferrit | majdnem tiszta alfa-vas, alig old karbont (max. kb. 0,02%) | lágy, jól alakítható, kis szilárdságú, kb. 80-100 HB |
| Cementit | vas-karbid vegyület (Fe₃C), 6,67% karbontartalommal | nagyon kemény és rideg, kb. 800 HB fölött |
| Perlit | ferrit- és cementitlemezek szabályos, rétegzett keveréke (eutektoid) | a kettő közötti tulajdonság, kb. 200-250 HB |
A perlit a diagram eutektoidos pontjánál (0,8% karbontartalom, kb. 723 °C-on) alakul ki: az ausztenit ilyenkor közvetlenül, egy lépésben bomlik szabályos ferrit-cementit rétegszerkezetté. Ez a leggyakoribb szövetelem-pár a hőkezeletlen, hengerelt állapotú szerkezeti és gépacélokban.
Hipoeutektoidos, eutektoidos és hipereutektoidos acélok
A karbontartalom alapján az acélokat három csoportba soroljuk, ez a felosztás a diagram eutektoidos pontjához (0,8% C) igazodik:
Hipoeutektoidos acélok (karbontartalom 0,8% alatt, ide tartozik a koracel.eu szinte minden minősége): a szövetszerkezet ferrit és perlit keveréke, minél nagyobb a karbontartalom, annál nagyobb a perlit aránya, és annál nagyobb a szilárdság, kisebb a nyúlás.
Eutektoidos acél (0,8% C): a szövet tisztán perlit, ferrit vagy cementit szabad formában gyakorlatilag nem marad.
Hipereutektoidos acélok (0,8% fölött, 2,06%-ig): a szövet perlit és szemcsehatárokon kiváló, rideg cementithálózat keveréke, ilyen összetételű szerszámacéloknál a cementitháló elkerülése kifejezetten hőkezelés-technológiai kérdés.
A koracel.eu hat alapminősége ebből a szempontból mind hipoeutektoidos: a legalacsonyabb karbontartalmú a 16MnCr5 (kb. 0,16% C, túlnyomórészt ferrites szövet nyers állapotban), a legmagasabb a C45E és a 42CrMo4 család (kb. 0,42-0,50% C, jelentős perlithányaddal).
Amikor a hűtés nem egyensúlyi: bainit és martenzit
A ferrit, cementit és perlit mind lassú, diffúziós átalakulással jön létre: a vasatomoknak és a karbonatomoknak van idejük „átrendeződni” a stabil, egyensúlyi helyzetbe. Ha az ausztenit állapotú acélt ehelyett gyorsan hűtjük, a diffúziónak nincs elég ideje végbemenni, és két, egyensúlyon kívüli szövetelem valamelyike alakul ki.
Bainit: közepes hűtési sebességnél keletkező, tűs-lemezes szerkezetű átmeneti szövetelem a perlit és a martenzit között, részben diffúziós folyamattal jön létre. Szilárdsága és keménysége a perlitnél nagyobb, szívóssága viszont jobb, mint a martenziténé, ezért egyes speciális hőkezelési eljárásoknál (pl. izoterm edzés) kifejezetten ezt célozzák.
Martenzit: nagyon gyors hűtésnél (edzésnél) jön létre, amikor a diffúziónak egyáltalán nincs ideje végbemenni. A gamma-vas rácsa ilyenkor „belefagyva” alakul át alfa-vas jellegű ráccsá, de a benne oldva maradt karbon eltorzítja a rácsot (tetragonális szerkezet), ez a torzulás adja a martenzit rendkívüli, akár 800 HB fölötti keménységét, cserébe nagyon rideg és belső feszültséggel terhelt állapotban. Éppen ezért az edzett, martenzites acélt szinte sosem használjuk megeresztés (a martenzit feszültségeit oldó, alacsonyabb hőmérsékletű újrahevítés) nélkül, erről a sorozat következő cikke szól részletesen.
A négy szövetelem összehasonlítva
| Szövetelem | Kialakulás | Jellemző keménység | Tipikus előfordulás |
|---|---|---|---|
| Ferrit + perlit | lassú, egyensúlyi hűtés | kb. 120-250 HB | hengerelt, normalizált állapotú acélok (pl. S355J2, E335) |
| Bainit | közepes hűtési sebesség | kb. 250-450 HB | izoterm edzésnél, speciális eljárásoknál |
| Martenzit (edzett) | nagyon gyors hűtés (edzés) | kb. 550-800+ HB | edzett, megeresztés előtti állapot, betétedzett réteg |
| Megeresztett martenzit | edzés után magasabb hőmérsékletű újrahevítés | a megeresztési hőfoktól függően, kb. 250-450 HB | nemesített állapotú acélok (pl. 42CrMo4+QT) |
Mit jelent mindez a koracel.eu hat alapminőségénél?
A hat alapminőség szövetszerkezete a szállítási állapottól függően nagyon eltérő lehet, pedig a vegyi összetétel önmagában csak a lehetőségeket határolja be. Az S355J2 és az E335 tipikusan hengerelt vagy normalizált állapotban kerül forgalomba, jellemző szövete ferrit és perlit keveréke. A C45E és a 42CrMo4 nyers, hőkezeletlen állapotban szintén ferrites-perlites, de mindkettő alkalmas nemesítésre (edzés + magas hőmérsékletű megeresztés), ekkor a szövet megeresztett martenzitté alakul, ez a 42CrMo4+QT minőség gyári állapota is. A 16MnCr5 esete a legérdekesebb: betétedzés után a felületi rétege martenzites (kemény, kopásálló), a magja viszont ferrit-perlit marad (szívós), ez a kombináció adja a betétedzhető acélok jellegzetes „kemény héj, szívós mag” tulajdonságát.
Összefoglalás
A vas-szén ötvözeti diagram nem elvont elmélet, hanem a hőkezelés gyakorlati térképe: megmondja, hogy egy adott karbontartalmú acél milyen hőmérsékletről, milyen hűtési sebességgel milyen szövetelemmé (ferrit, perlit, bainit vagy martenzit) alakul, és ezzel milyen keménységet, szilárdságot és szívósságot kap. Minél gyorsabb a hűtés az ausztenit tartományból, annál keményebb, de annál ridegebb szövetelem jön létre, ezt a mérleget hangolja finomra a megeresztés és a nemesítés.
A sorozat következő cikke pontosan erről szól: az acélok hőkezelési fajtáiról (izzítás, normalizálás, edzés, megeresztés, nemesítés) és arról, hogy ezek a diagramon bemutatott elveket a gyakorlatban hogyan alkalmazzák a koracel.eu minőségeinél.
A sorozatról
Ez a második cikk a koracel.eu 30 részes szakcikk-sorozatából, amely a hat alapminőséget (S355J2, E335, C45E, 42CrMo4, 42CrMo4+QT, 16MnCr5) mutatja be részletesen.
Kapcsolódó anyagminőségek
A bemutatott szövetszerkezeti alapok mind a hat koracel.eu alapminőségre érvényesek, nézze meg részletesen bármelyiket: