Főoldal / Szakcikkek / Mi az edzhetőség?
Mi az edzhetőség? TTT/CCT diagramok és a Jominy-vizsgálat magyarázata
Két hasonló keménységű acél teljesen máshogy viselkedhet egy vastagabb keresztmetszetben. A koracel.eu szakcikk-sorozatának negyedik, alapozó cikke az edzhetőség fogalmát, a TTT-diagramot és a Jominy-vizsgálatot mutatja be.
Az előző cikkben megnéztük, hogy ugyanabból az acélból hűtési sebességtől függően teljesen más szövetszerkezet jöhet létre: ferrit-perlit, bainit vagy martenzit. De egy valódi, néhány centiméter átmérőjű tengelyen vagy tárcsán a felület és a mag hűlési sebessége sosem egyforma – a felület gyorsan, a mag lassan hűl. Ez veti fel a kérdést: mennyire „hatol be” az edzés hatása a keresztmetszet belsejébe? Erre a tulajdonságra van egy külön műszaki fogalom: az edzhetőség.
Mi az edzhetőség – és mi nem az?
Fontos tisztázni: az edzhetőség nem azonos az elérhető maximális keménységgel. A maximális keménységet elsősorban a széntartalom határozza meg – minél több szén oldódik be a martenzitbe, annál keményebb lesz a felület, függetlenül az ötvözéstől. Az edzhetőség ezzel szemben azt fejezi ki, hogy a martenzites szerkezet milyen mélyen alakul ki a keresztmetszetben, mielőtt a hűlés lelassul annyira, hogy helyette már bainit vagy ferrit-perlit keletkezik.
Egy jól edzhető acélnál a mag is közel annyira kemény, mint a felület; egy rosszul edzhető acélnál kemény héj és puha mag jön létre, még akkor is, ha a felületi keménység mindkét esetben hasonló. Ez a különbség tervezéskor nem elméleti kérdés. Egy nagy átmérőjű tengelynél, amelyet teljes keresztmetszetében nemesíteni kell, az edzhetőség dönti el, hogy a mag valóban eléri-e az előírt szilárdságot, vagy a felülettől 20-30 mm-re már csak lágyabb, kevésbé szívós szövet marad – ez pedig közvetlenül befolyásolja, mekkora terhelést bír el biztonságosan a teljes alkatrész.
A TTT (IHÁ) diagram: mikor mi keletkezik
A hőkezelés tervezéséhez szükség van egy eszközre, amely megmutatja, hogy adott hőmérsékleten meddig kell egy acélt tartani, hogy egy adott átalakulás lezajlódjon. Ezt írja le az idő-hőmérséklet-átalakulás diagram, magyarul IHÁ-diagram, nemzetközi rövidítéssel TTT (Time-Temperature-Transformation); a görbék jellegzetes alakja miatt gyakran S-görbéknek vagy C-görbéknek is nevezik őket. Az első, valódi mérésekre épülő diagramokat Davenport és Bain amerikai kutatók dolgozták ki az 1930-as években – ez volt az első alkalom, hogy az acélok átalakulási viselkedését rendszerezett, számszerű formában lehetett ábrázolni és összehasonlítani.
A diagramon minden hőmérséklet-szinthez két görbe tartozik: az átalakulás kezdete és vége. Mindkét görbe aszimptotikusan közelít az A1 hőmérséklethez, hiszen afölött nem történhet átalakulás – minél közelebb vagyunk A1-hez, annál tovább tart, mire az átalakulás egyáltalán elindul. A görbepár jellegzetes „orra” (a leggyorsabb átalakulási pont) mutatja meg, hogy legalább milyen hűtési sebesség szükséges ahhoz, hogy elkerüljük a perlites átalakulást, és a hűlő acél egyenesen a martenzitképződési tartományba jusson. A diagram alját két vízszintes vonal zárja le: az Mk (martenzit kezdete, más jelöléssel Ms) és az Mv (martenzit vége, Mf) – eközött a sávban, kizárólag a hőmérséklettől (nem az eltelt időtől) függően alakul ki a martenzit.
Az edzhetőség szempontjából ez a legfontosabb összefüggés: minél jobban „jobbra tolódik” ez az S-alakú görbe – vagyis minél tovább tart, amíg a perlites átalakulás egyáltalán elindulhat -, annál lassabb hűtési sebesség is elég ahhoz, hogy a keresztmetszet belseje is martenzitessé váljon. Az ötvöző elemek (króm, mangán, molibdén) pontosan ezt teszik: jobbra tolják a görbét, ezáltal csökkentik az úgynevezett kritikus hűtési sebességet – azt a minimális hűlési ütemet, ami alatt már nem martenzit, hanem lágyabb szövet keletkezik.
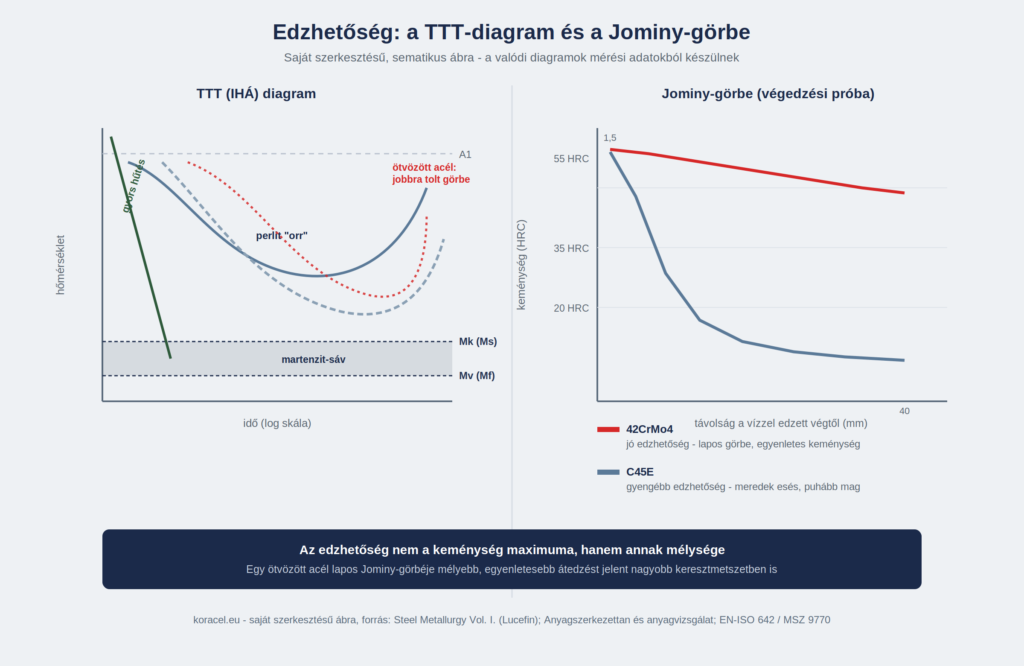
Saját szerkesztésű ábra, forrás: Steel Metallurgy Vol. I. (Lucefin); Anyagszerkezettan és anyagvizsgálat; EN-ISO 642 / MSZ 9770.
A TTT-diagram izotermikus, azaz állandó hőmérsékleten tartott átalakulást ír le, ami laboratóriumi kísérletként pontos, de egy valódi edzésnél a darab folyamatosan hűl, nem ugrik egy adott hőmérsékletre és marad ott. Erre a gyakorlati esetre a CCT-diagram (Continuous Cooling Transformation, folyamatos hűtési átalakulás) ad választ: ez már konkrét, folyamatosan csökkenő hőmérsékletű hűtési görbékhez rendeli hozzá, milyen szövet keletkezik – ez áll közelebb ahhoz, ami egy valódi edzőmedencében vagy levegőn hűlő munkadarabban ténylegesen lejátszódik. A két diagramtípus hasonló elven épül fel, de a CCT-görbék jellemzően kissé jobbra és lejjebb tolódnak a TTT-görbékhez képest – emiatt a gyakorlati hőkezelés-tervezés elsősorban CCT-diagramokra támaszkodik.
A Jominy-vizsgálat: az edzhetőség mérőszáma
Az edzhetőség számszerű összehasonlítására a szabványos módszer a végedzési próba, közismert nevén Jominy-vizsgálat (EN-ISO 642, illetve a magyar gyakorlatban MSZ 9770). A próba menete egyszerű és jól reprodukálható: egy 25 mm átmérőjű, 100 mm hosszú próbatestet ausztenitesítenek (jellemzően 30 percig, a szóban forgó acélminőségre előírt hőmérsékleten), majd az egyik véglapját egy szabványos vízsugárral edzik, 20°C±5°C-os vízzel. A rúd többi része szabadon, levegőn hűl – így a próbatest mentén, a vízzel érintkező végtől távolodva, folyamatosan csökkenő hűlési sebesség alakul ki egyetlen mintadarabon belül. Ez a próba nagy előnye: egyetlen darabból, egyetlen edzési műveletből egy teljes hűtésisebesség-tartomány hatása leolvasható.
Az edzés után a próbatestet két, egymással szemközti alkotó mentén 0,4-0,5 mm-re lecsiszolják (hogy az esetleges felületi oxidréteg ne torzítsa a mérést), majd a vízzel edzett végtől mérve szabványos távolságokban – 1,5, 3,0, 5,0, 7,0, 9,0, 11,0, 13,0, 15,0 mm, hosszabb mintáknál akár 20, 25, 30, 35, 40 mm-ig – keménységet mérnek, jellemzően Rockwell C skálán. Az eredményből felrajzolt görbe a Jominy-görbe, más néven edzhetőségi görbe.
Egy lapos, alig csökkenő Jominy-görbe jó átedzhetőséget jelent: a keménység a mintán belül alig csökken, ami azt jelzi, hogy egy valódi alkatrészben is mélyen, egyenletesen alakulna ki a martenzites szerkezet. Egy meredeken zuhanó görbe ezzel szemben azt mutatja, hogy már néhány milliméterrel a felület alatt is jelentősen visszaesik a keménység – vagyis vastagabb keresztmetszetben lágy mag marad, még ha a felület maga kellően kemény is. A szabványok az egyes acélminőségekhez elfogadott minimum-maximum keménységi tartományt, úgynevezett Jominy-sávot rendelnek, és az edzhetőséget tömören egy jelöléssel is meg lehet adni (például „J45-6/18” formában: adott Rockwell-keménység adott távolságban a végtől mérve).
Mitől függ az edzhetőség?
| Ötvöző elem | Hatás az edzhetőségre |
|---|---|
| Króm (Cr), mangán (Mn), molibdén (Mo), vanádium (V) | Erősen növelik – jobbra tolják a TTT-görbét, ezért szerepelnek edzhetőség szempontjából kritikus szerkezeti acélokban |
| Nikkel (Ni) | Csak enyhén növeli az edzhetőséget, elsősorban a szívósságot javítja |
| Szén (C) | Az edzhetőségre csak mérsékelt hatással van, viszont az elérhető maximális keménységet döntően ez határozza meg |
Jól szemlélteti ezt a hat vizsgált acélminőségünk. A 42CrMo4 és annak nemesített változata, a 42CrMo4+QT ötvözési koncepciója kifejezetten arra épül, hogy a Cr-Mo tartalom miatt jelentősen jobb az edzhetősége, mint egy hasonló széntartalmú, ötvözetlen acélnak – például a C45E-nek. A szakirodalomban ez a különbség konkrét Jominy-görbékkel is jól dokumentált: azonos hűtési feltételek mellett a 42CrMo4 görbéje sokkal laposabb marad, mint egy hozzá hasonló, de ötvözetlen szénacélé, ami azt jelenti, hogy egy valódi, vastagabb keresztmetszetű alkatrész (például egy nagyobb átmérőjű tengely) esetén a 42CrMo4-gyel jóval egyenletesebb, kiszámíthatóbb tulajdonságok érhetők el a teljes keresztmetszetben – a C45E ezzel szemben inkább vékonyabb falvastagságú vagy kisebb átmérőjű alkatrészeknél nyújt hasonlóan jó eredményt.
A 16MnCr5-nél az edzhetőség kérdése más megvilágításban jelenik meg: ez betétedző acél, ahol a cél nem a teljes keresztmetszet átedzése, hanem egy kemény, kopásálló felületi réteg létrehozása szívós, kevésbé kemény mag mellett – ennek technológiáját, a cementálást és a betétedzést egy későbbi cikkben tárgyaljuk részletesen. Az S355J2 és E335 szerkezeti acéloknál az edzhetőség jellemzően nem elsődleges kiválasztási szempont, mert ezeket a minőségeket alapállapotban, nemesítés nélkül, hengerelt vagy normalizált állapotban használják.
Miért fontos ez vásárlóként?
Ha egy alkatrészt nemesített állapotban rendel, vagy saját maga tervez hőkezelést egy adott keresztmetszetre, az edzhetőség pontosan azt mondja meg, hogy az anyagminőség adott átmérőig valóban garantálja-e az átmenő, egyenletes tulajdonságokat – vagy csak a felületen. Vastagabb keresztmetszetnél ez az a pont, ahol egy jobban ötvözött, jobb edzhetőségű minőségre (mint a 42CrMo4 vagy 42CrMo4+QT) érdemes váltani még akkor is, ha a felületi keménység igénye önmagában egy egyszerűbb minőséggel is teljesíthető lenne.
Összefoglalva: az edzhetőség nem „jobb vagy rosszabb” tulajdonság önmagában, hanem tervezési szempont – a keresztmetszet méretétől és az elvárt teljesítménytől függően kell megválasztani a megfelelő edzhetőségű acélminőséget. A következő cikkekben az S355J2 minőséget vesszük górcső alá: pontos jelölését, szabványos vegyi összetételét és mechanikai tulajdonságait.
A sorozatról
Ez a negyedik cikk a koracel.eu 30 részes szakcikk-sorozatából, amely a hat alapminőséget (S355J2, E335, C45E, 42CrMo4, 42CrMo4+QT, 16MnCr5) mutatja be részletesen.
Kapcsolódó anyagminőségek
Az edzhetőség mind a hat koracel.eu alapminőségnél más-más szerepet játszik, nézze meg részletesen bármelyiket: