Főoldal / Szakcikkek / Az acélok hőkezelési fajtái
Az acélok hőkezelési fajtái: izzítás, normalizálás, edzés, megeresztés, nemesítés
Ugyanaz az acél teljesen más tulajdonságú lehet a hőkezeléstől függően. A koracel.eu szakcikk-sorozatának harmadik, alapozó cikke az öt legfontosabb hőkezelési eljárást (izzítás, normalizálás, edzés, megeresztés, nemesítés) mutatja be.
A sorozat előző cikkében bemutattuk, hogy egy adott karbontartalmú acél a hűtés sebességétől függően egészen más szövetelemmé (ferrit, perlit, bainit vagy martenzit) alakulhat, és ez a szövetelem határozza meg a végső keménységet, szilárdságot és szívósságot. A hőkezelés nem más, mint ennek a folyamatnak a tudatos, szabályozott kihasználása: az acélt meghatározott hőmérsékletre hevítjük, ott meghatározott ideig tartjuk, majd meghatározott sebességgel hűtjük, hogy a kívánt szövetszerkezetet és tulajdonságot kapjuk. Ugyanabból az alapanyagból, pusztán a hőkezelés megválasztásával, teljesen más felhasználásra alkalmas acélt lehet készíteni.
Ez a cikk a koracel.eu szakcikk-sorozatának harmadik, alapozó darabja: az acélok öt legfontosabb hőkezelési eljárását (izzítás, normalizálás, edzés, megeresztés, nemesítés) mutatja be, hogy a hat alapminőség (S355J2, E335, C45E, 42CrMo4, 42CrMo4+QT, 16MnCr5) egyes cikkeiben szereplő szállítási állapotok és tulajdonságok is érthetőek legyenek.
Mi történik hőkezeléskor? A közös elv
Szinte minden hőkezelési eljárás ugyanabból a három lépésből épül fel: hevítés egy meghatározott hőmérsékletre (gyakran az előző cikkben bemutatott A1 vagy A3 vonal fölé, az ausztenit tartományba), hőntartás, amíg a keresztmetszet egésze eléri az egyenletes hőmérsékletet és szövetszerkezetet, majd hűtés egy adott közegben (levegőn, olajban vagy vízben) és sebességgel. A három lépés közül gyakorlatilag mindig a hűtés sebessége dönti el, milyen végleges szövetelem és tulajdonság alakul ki, ez pontosan az előző cikkben bemutatott logika.
Izzítás: a feszültségmentesítő és lágyító hőkezelés
Az izzítás gyűjtőfogalom: olyan hőkezelési eljárások családja, amelyek célja nem a keménység növelése, hanem éppen ellenkezőleg, az acél lágyítása, belső feszültségeinek csökkentése vagy szövetszerkezetének egyenletesítése. Az izzítási eljárásokat mindig lassú, egyensúlyi hűtés (jellemzően kemencében, kikapcsolt fűtéssel) zárja, így a szövet a diagram szerinti egyensúlyi állapot (ferrit, cementit, perlit) felé közelít.
A leggyakoribb izzítási altípusok: a lágyítás (a szövet lágyabbá, jobban forgácsolhatóvá és hidegalakíthatóvá tétele, jellemzően A1 hőmérséklet közelében vagy kissé alatta végzett hosszú hőntartással), a feszültségmentesítő izzítás (viszonylag alacsony, kb. 500-650 °C-os hőmérsékleten, a hegesztés, öntés vagy megmunkálás során keletkezett belső feszültségek oldására, szövetszerkezet-változás nélkül), valamint a diffúziós izzítás (magas hőmérsékleten, hosszú ideig, az öntött vagy hengerelt anyagban kialakuló egyenlőtlen összetétel kiegyenlítésére).
Normalizálás: szemcsefinomítás, egységes szövet
A normalizálás az acélt az A3 vonal (a teljesen ausztenites tartomány) fölé hevíti, majd nyugodt levegőn hűti, valamivel gyorsabban, mint egy kemencés izzításnál, de messze lassabban, mint edzésnél. Célja elsősorban a szemcsefinomítás: a melegalakítás (hengerlés, kovácsolás) során durvává vagy egyenlőtlenné vált szemcseszerkezetet egyenletes, finomszemcsés ferrit-perlit szövetté alakítja. A koracel.eu kínálatában szereplő szerkezeti és gépacélok (S355J2, E335) jellemzően hengerelt vagy normalizált állapotban kerülnek forgalomba, ez biztosítja a kiegyenlített, garantált mechanikai tulajdonságokat a szabványban rögzített teljes keresztmetszeten.
Edzés: gyors hűtés, maximális keménység
Az edzés az acélt szintén az ausztenit tartományba hevíti, majd innen olyan gyorsan hűti (jellemzően vízben, olajban vagy speciális edzőközegben), hogy a diffúziós, egyensúlyi átalakulásnak ne legyen ideje végbemenni. Az eredmény a rendkívül kemény, de rideg martenzit, ahogy azt az előző cikkben bemutattuk. Az edzőközeg megválasztása kompromisszum: a víz gyorsabban hűt (nagyobb esély a teljes átedződésre, vastagabb keresztmetszetben is), de nagyobb a repedés- és vetemedésveszedély is, az olaj lassabban hűt, kíméletesebb, de vékonyabb keresztmetszetben, kisebb ötvözőtartalom mellett nem biztos, hogy elegendő a teljes martenzites átalakuláshoz.
Az alábbi ábra a hőkezelési eljárások közös logikáját, a hevítés-hőntartás-hűtés hármasát és a hűtési sebesség hatását foglalja össze:
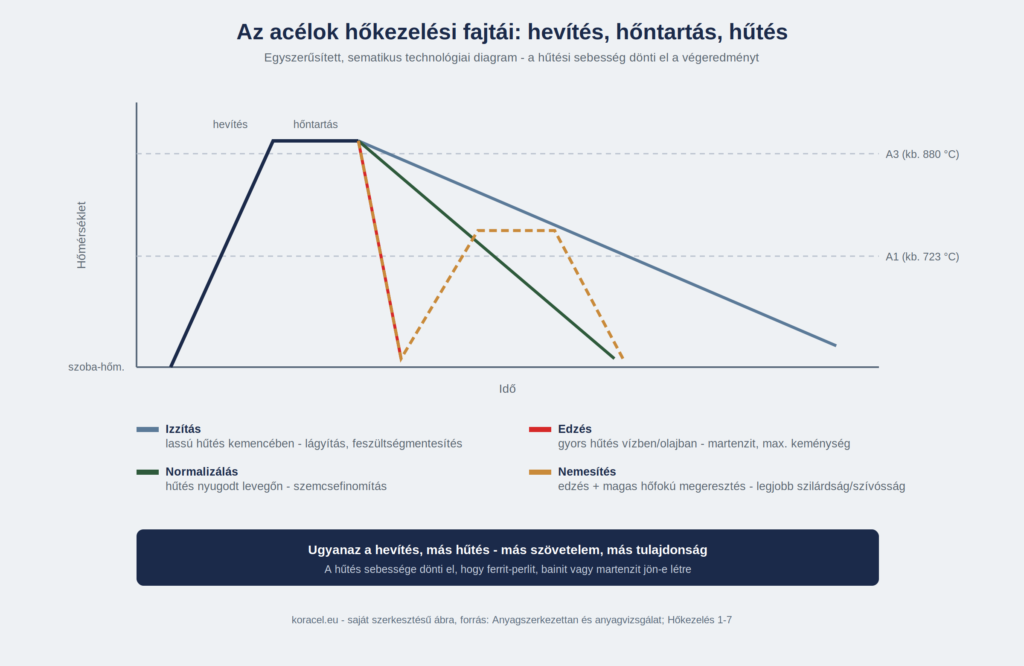
Saját szerkesztésű ábra, forrás: Anyagszerkezettan és anyagvizsgálat; Hőkezelés 1-7.
Megeresztés: az edzés elengedhetetlen párja
Frissen edzett állapotban az acél martenzites szövete rendkívül kemény, de egyben nagyon rideg és belső feszültséggel terhelt is, önmagában szinte sosem alkalmas terhelésre. A megeresztés ezt oldja fel: az edzett acélt A1 alatti hőmérsékletre (jellemzően 150-650 °C közé) hevítjük, majd hűtjük. A megeresztési hőmérséklet megválasztása közvetlenül szabályozza a végső keménység és szívósság arányát:
| Megeresztési hőmérséklet | Jellemző hatás | Tipikus alkalmazás |
|---|---|---|
| kb. 150-250 °C | a legnagyobb keménység megmarad, csak a legveszélyesebb belső feszültségek oldódnak | kopásálló, nagy keménységű felületek, betétedzett rétegek |
| kb. 300-500 °C | közepes keménység, rugalmassági tulajdonságok javulnak | rugók, szerszámok egy része |
| kb. 500-650 °C | a keménység jelentősen csökken, a szívósság és nyúlás nagymértékben javul | nemesített gépalkatrészek (ez a nemesítés tartománya) |
Nemesítés: edzés és magas hőfökú megeresztés együtt
A nemesítés nem önálló, harmadik eljárás, hanem az edzés és a magas hőmérsékletű (kb. 500-650 °C-os) megeresztés kombinációja, egy meghatározott célra: a szilárdság és a szívósság lehető legjobb egyensúlyának elérésére. A megeresztett martenzit szövete ilyenkor jóval szívósabb, mint a hengerelt, ferrit-perlites állapoté ugyanazon szilárdság mellett, ez a nemesítés valódi haszna. A nemesítés sikerét gyakran az Rm/Re (szakítószilárdság és folyáshatár) viszonyszám növekedésével jellemzik, minél közelebb kerül ez az arány 1-hez, annál „nemesebb”, kiegyenlítettebb a szövet viselkedése.
A koracel.eu kínálatában a C45E és a 42CrMo4 tipikusan nemesíthető minőség, a vevő megrendelheti nyers (hengerelt) állapotban, és a saját gyártási folyamatában maga végzi el a nemesítést, vagy megrendelheti gyárilag nemesített állapotban is, ez utóbbi a koracel.eu 42CrMo4+QT minősége (a „QT” rövidítés éppen a Quenched and Tempered, vagyis edzett és megeresztett állapotra utal, ahogy azt a sorozat első cikke is bemutatta). Az „átnemesíthetőség” fogalma azt fejezi ki, hogy egy adott keresztmetszetű darab magja is eléri-e a felülettel közel azonos szilárdságot, ez elsősorban az acél ötvözöttsegétől (a 42CrMo4 esetében a króm- és molibdéntartalomtól) függ.
Külön eset: a betétedzés
A fentiőktől eltérő elven működik a betétedzés (cementálás): itt nem az egész keresztmetszetet, hanem csak az alacsony karbontartalmú acél felületi rétegét dúsítják karbonban (kb. 900 °C körüli hőmérsékleten, karbonban gazdag közegben tartva), majd ezt a feldúsult felületi réteget edzik. Az eredmény egy kemény, kopásálló külső héj és egy szívós, jó ütésállóságú belső mag kombinációja, ez a koracel.eu 16MnCr5 minőségének jellegzetes tulajdonsága. Mivel ez egy önálló, részletesebb témakör, a sorozat egy külön cikkben tér vissza rá.
Az öt eljárás összefoglalva
| Eljárás | Hűtés | Cél |
|---|---|---|
| Izzítás | lassú, kemencében | lágyítás, feszültségmentesítés, egyenletesítés |
| Normalizálás | nyugodt levegőn | szemcsefinomítás, egyenletes ferrit-perlit szövet |
| Edzés | gyors, vízben/olajban | maximális keménység (martenzit) |
| Megeresztés | levegőn, edzés után | belső feszültség oldása, szívósság visszaallítása |
| Nemesítés | edzés + magas hőfökú megeresztés | legjobb szilárdság-szívósság arány |
Mit jelent mindez a koracel.eu hat alapminőségénél?
Az S355J2 és az E335 jellemzően hengerelt vagy normalizált állapotban kerül forgalomba, hőkezelést a vevő általában nem végez rajtuk. A C45E és a 42CrMo4 mindkettő nemesíthető, a vevő döntheti el, hogy nyers vagy gyárilag nemesített (42CrMo4+QT) állapotban rendeli. A 16MnCr5 a betétedzés klasszikus alapanyaga, itt a hőkezelést szinte mindig a felhasználó, a végleges alkatrész-geometria ismeretében végzi el.
Összefoglalás
Az izzítás, a normalizálás, az edzés, a megeresztés és a nemesítés mind ugyanazt a fizikai elvet használja ki, amit a sorozat előző cikke bemutatott: a hevítés hőmérséklete és a hűtés sebessége határozza meg, milyen szövetelem (ferrit, perlit, bainit vagy martenzit) jön létre, és ezzel milyen keménység, szilárdság és szívósság várható. Amíg az izzítás és a normalizálás a lágyabb, egyenletesebb szövetet célozza, az edzés a maximális keménységet, a megeresztés és a nemesítés pedig a kettő közötti, gyakorlatban leginkabb használható egyensúlyt.
A sorozat következő cikkei innentől minőségenként haladnak tovább: sorra veszik a hat alapminőség jelölését, összetételét, mechanikai tulajdonságait és tipikus felhasználási területeit, kezdve az S355J2 szerkezeti acéllal.
A sorozatról
Ez a harmadik cikk a koracel.eu 30 részes szakcikk-sorozatából, amely a hat alapminőséget (S355J2, E335, C45E, 42CrMo4, 42CrMo4+QT, 16MnCr5) mutatja be részletesen.
Kapcsolódó anyagminőségek
A bemutatott hőkezelési alapok mind a hat koracel.eu alapminőségre érvényesek, nézze meg részletesen bármelyiket: